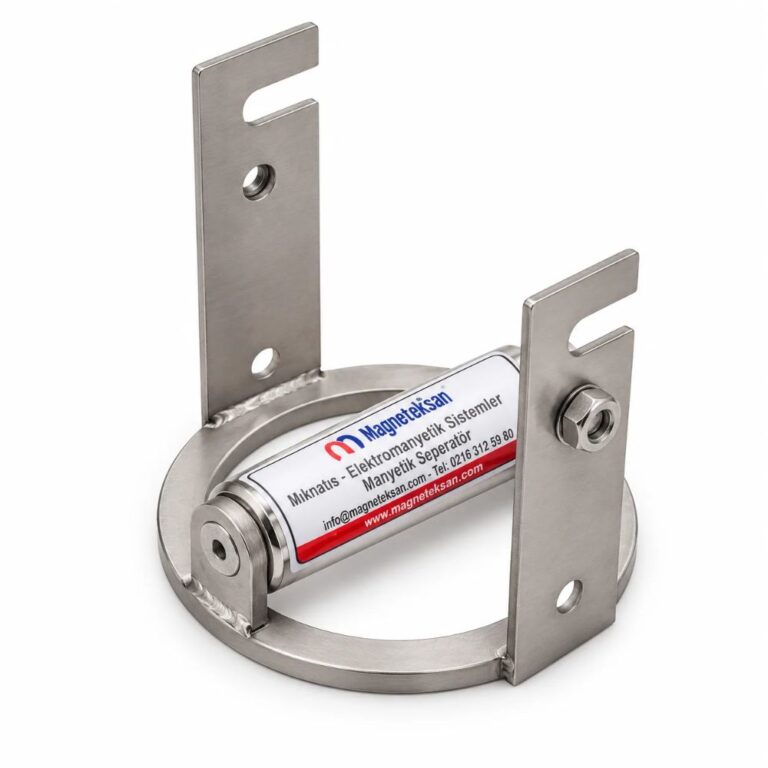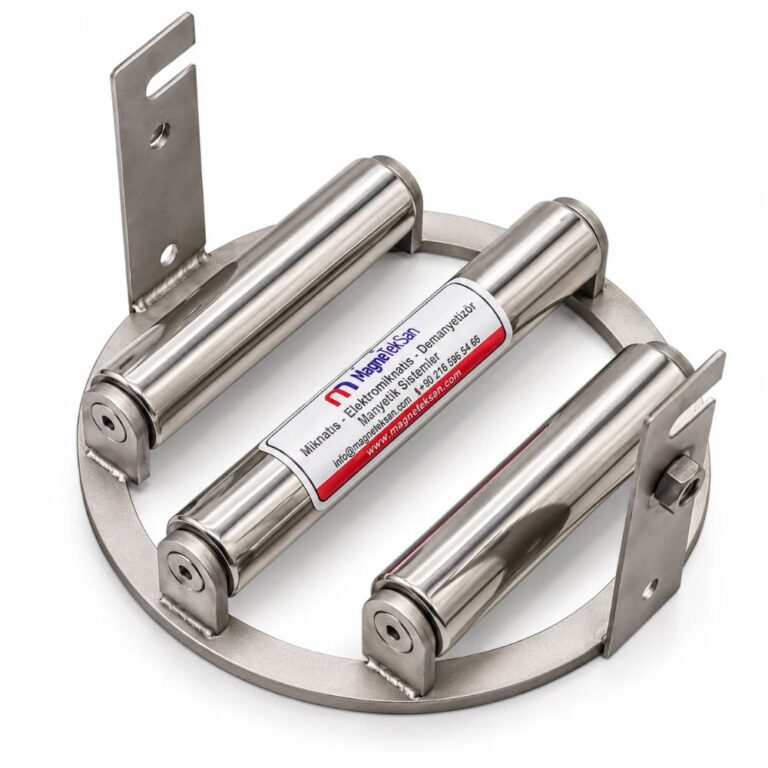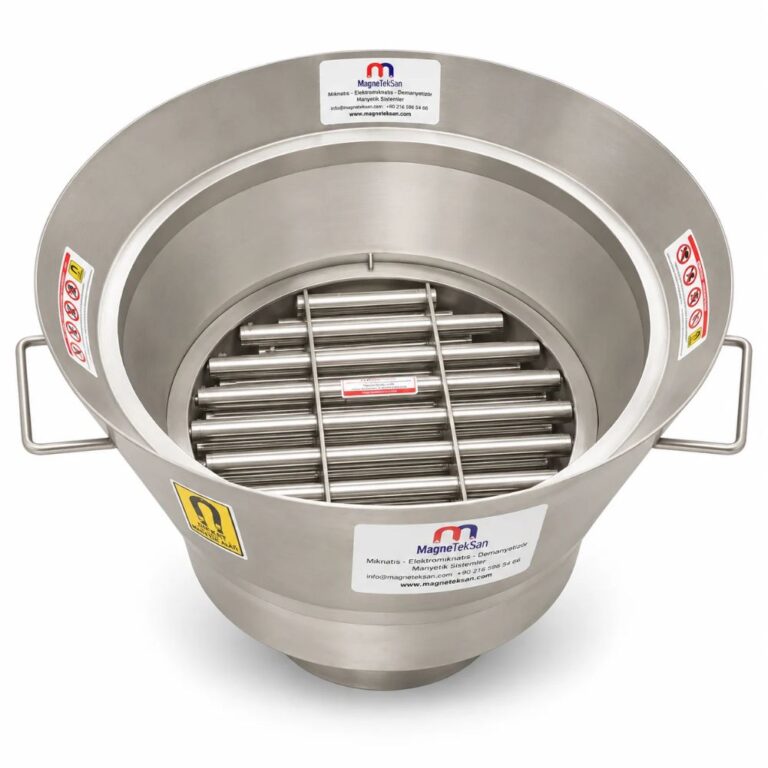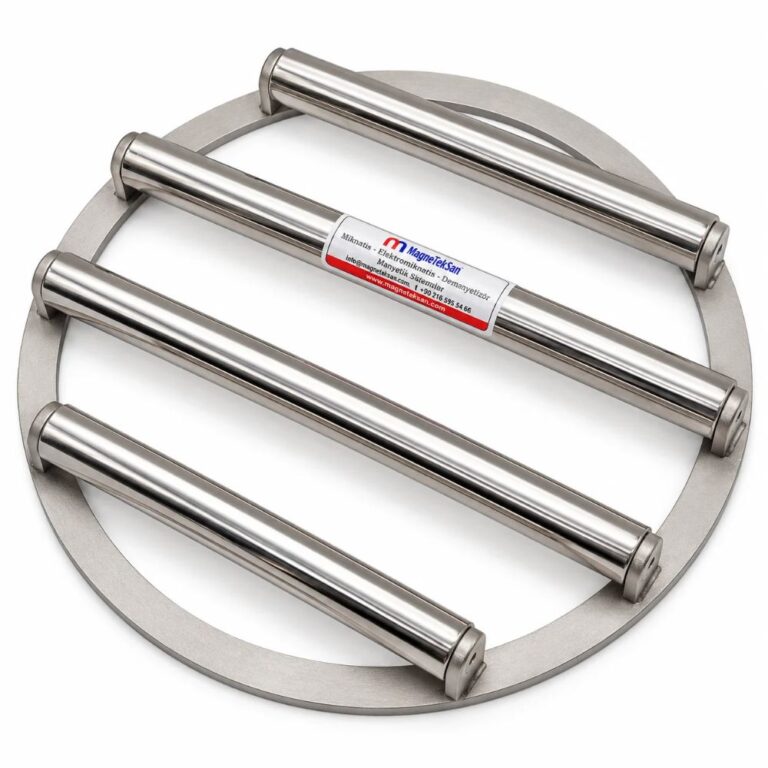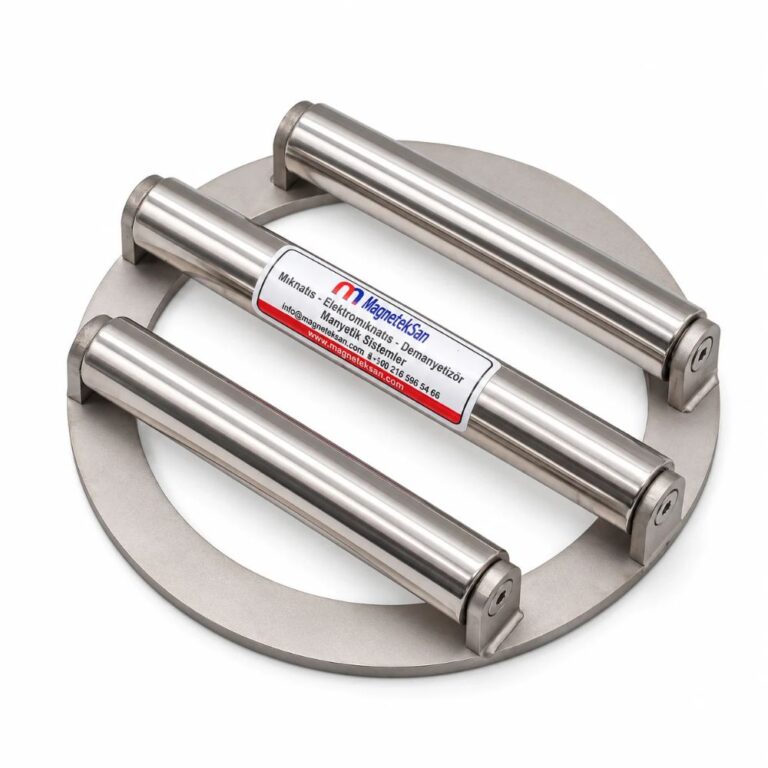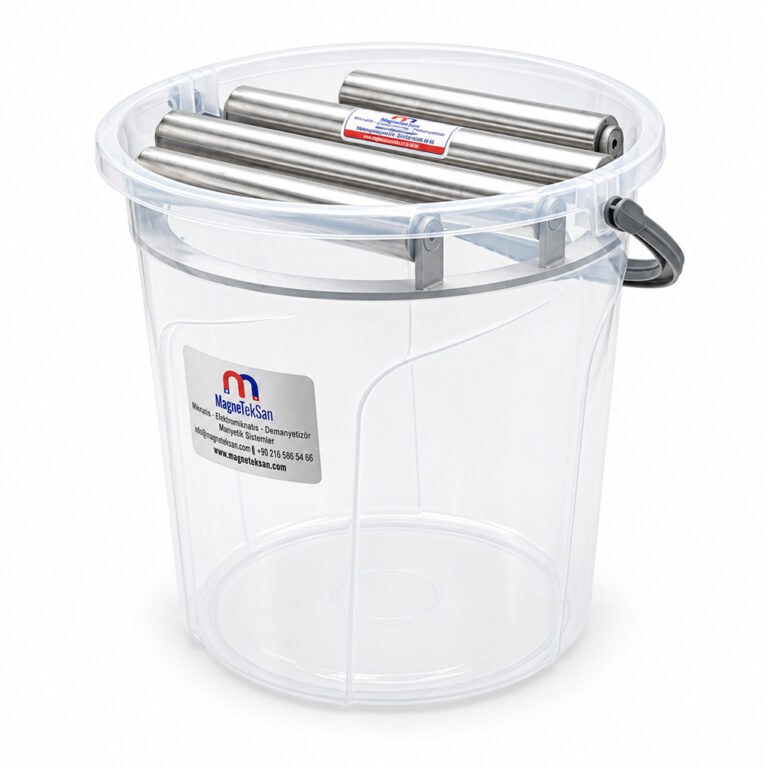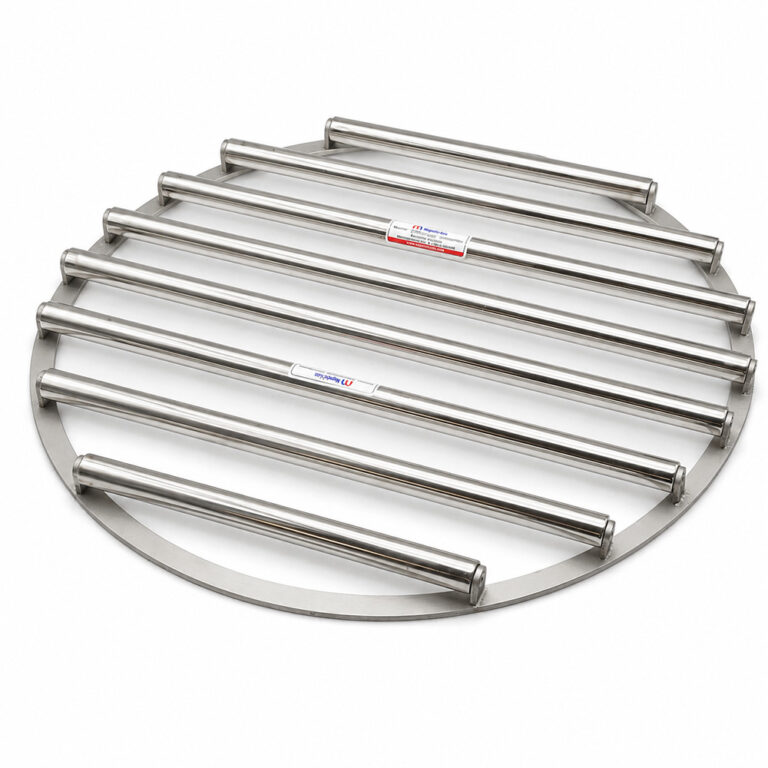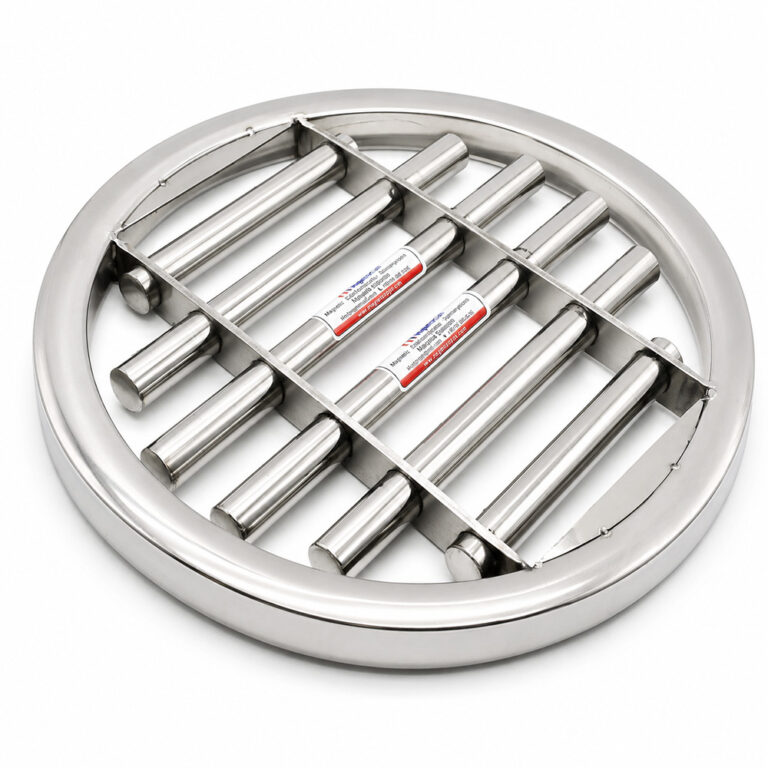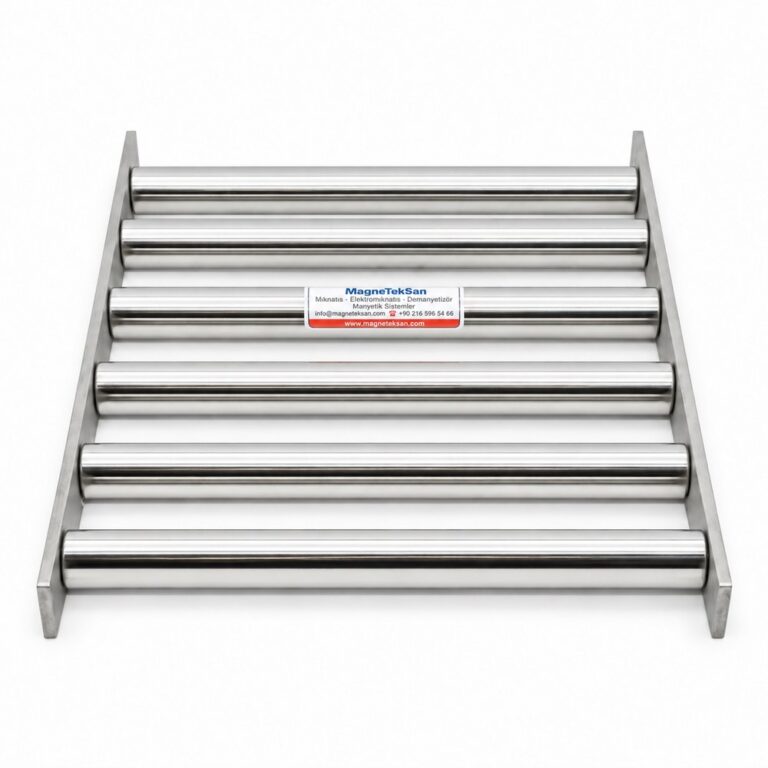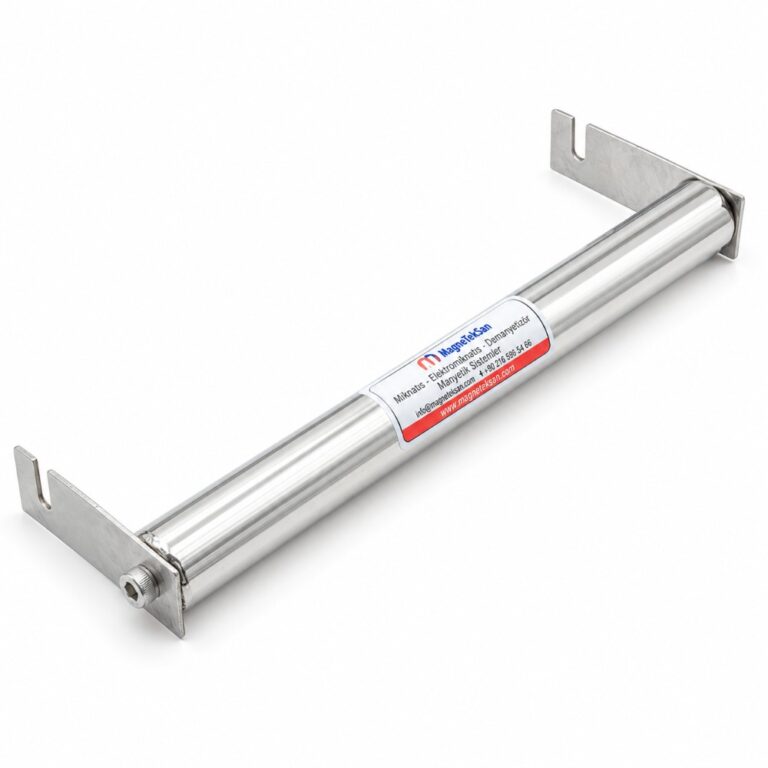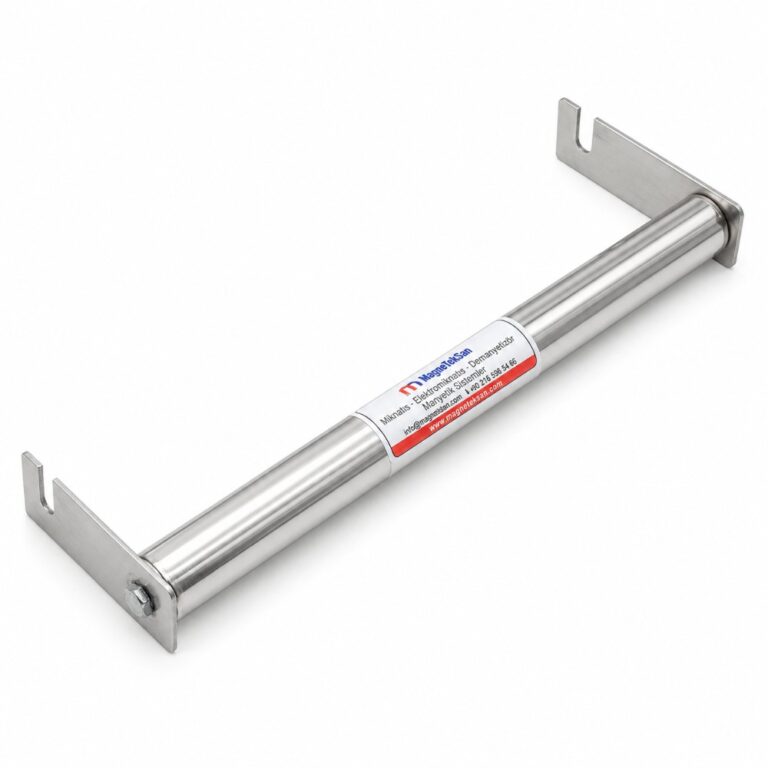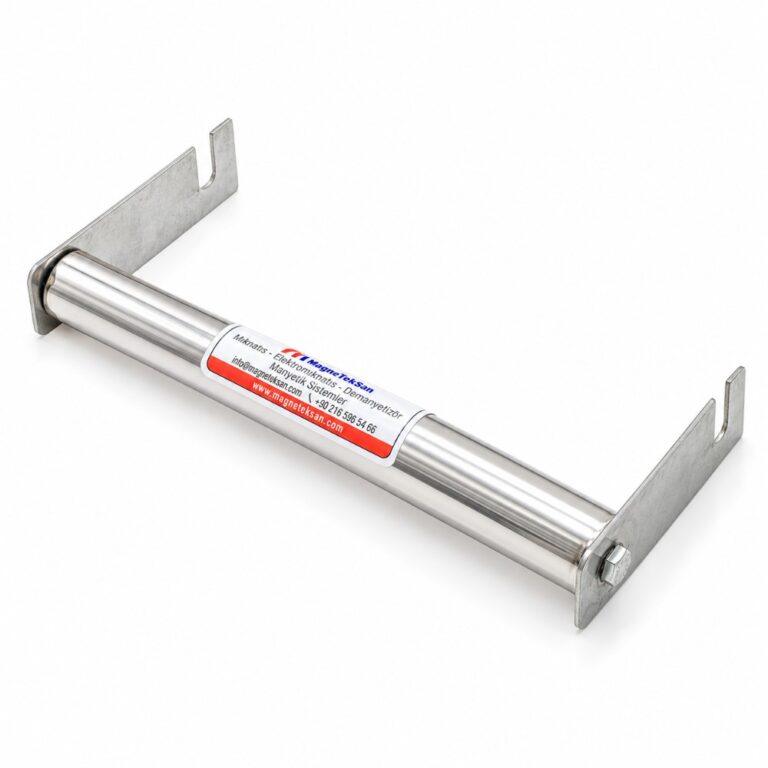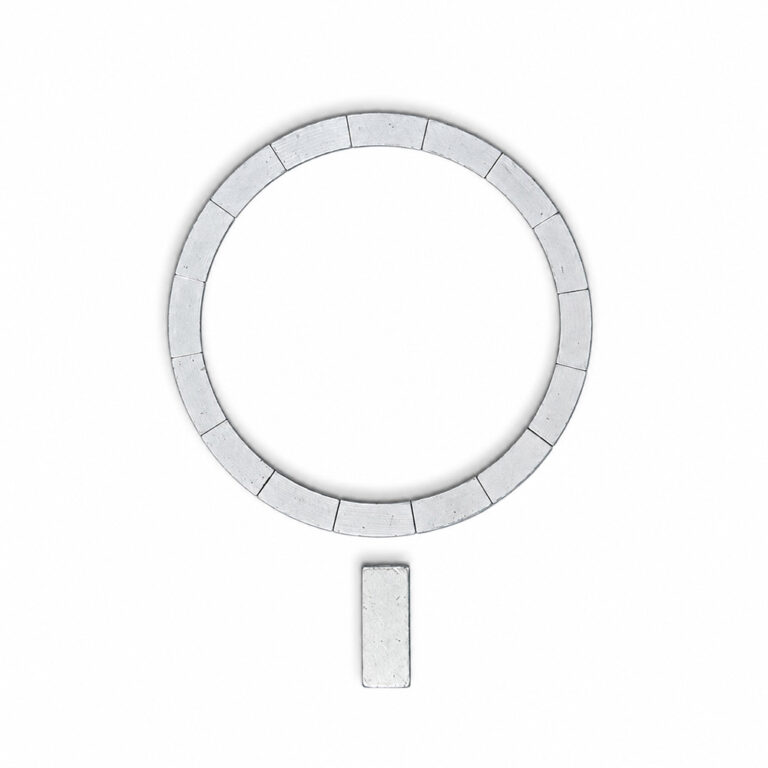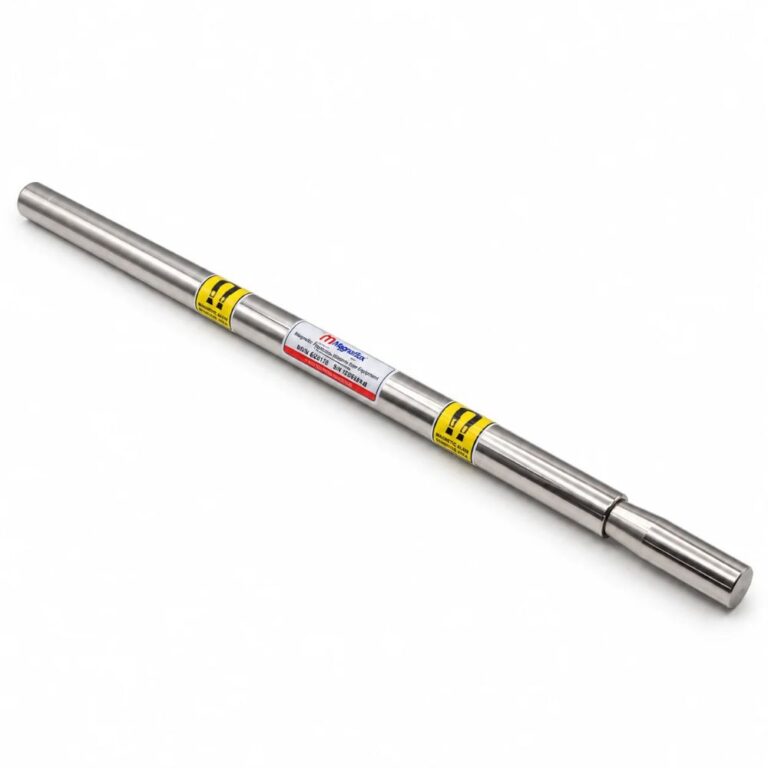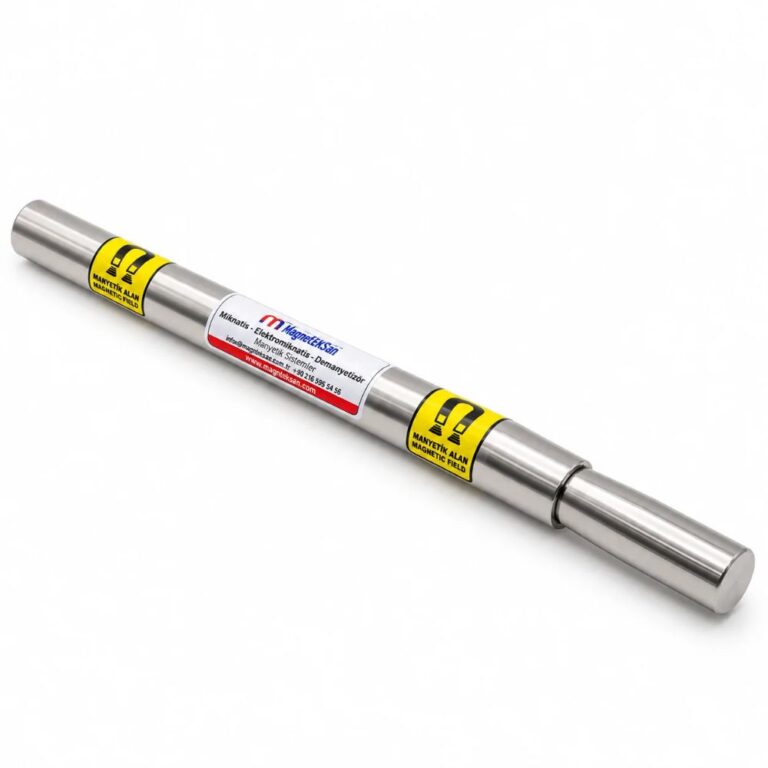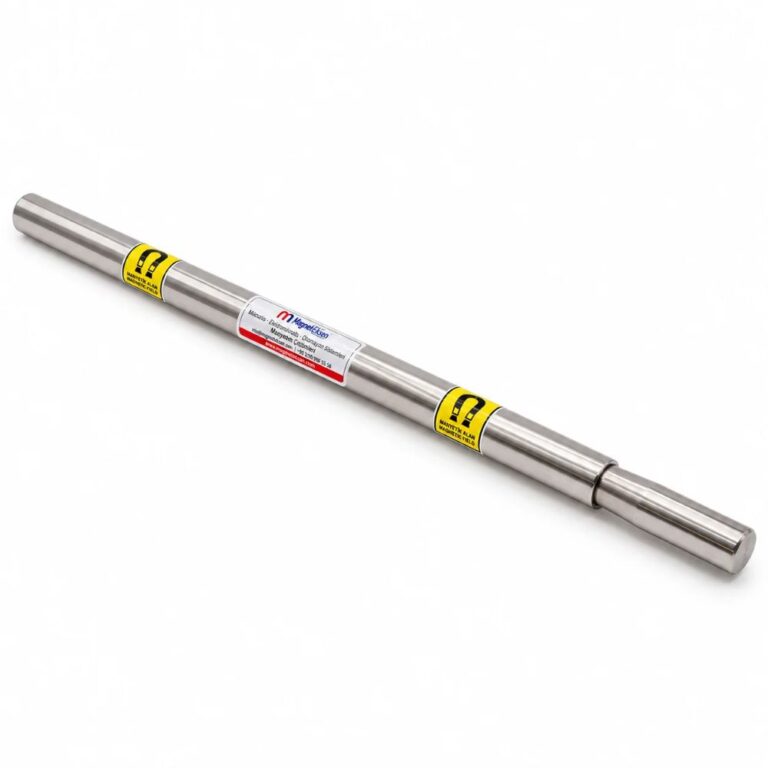
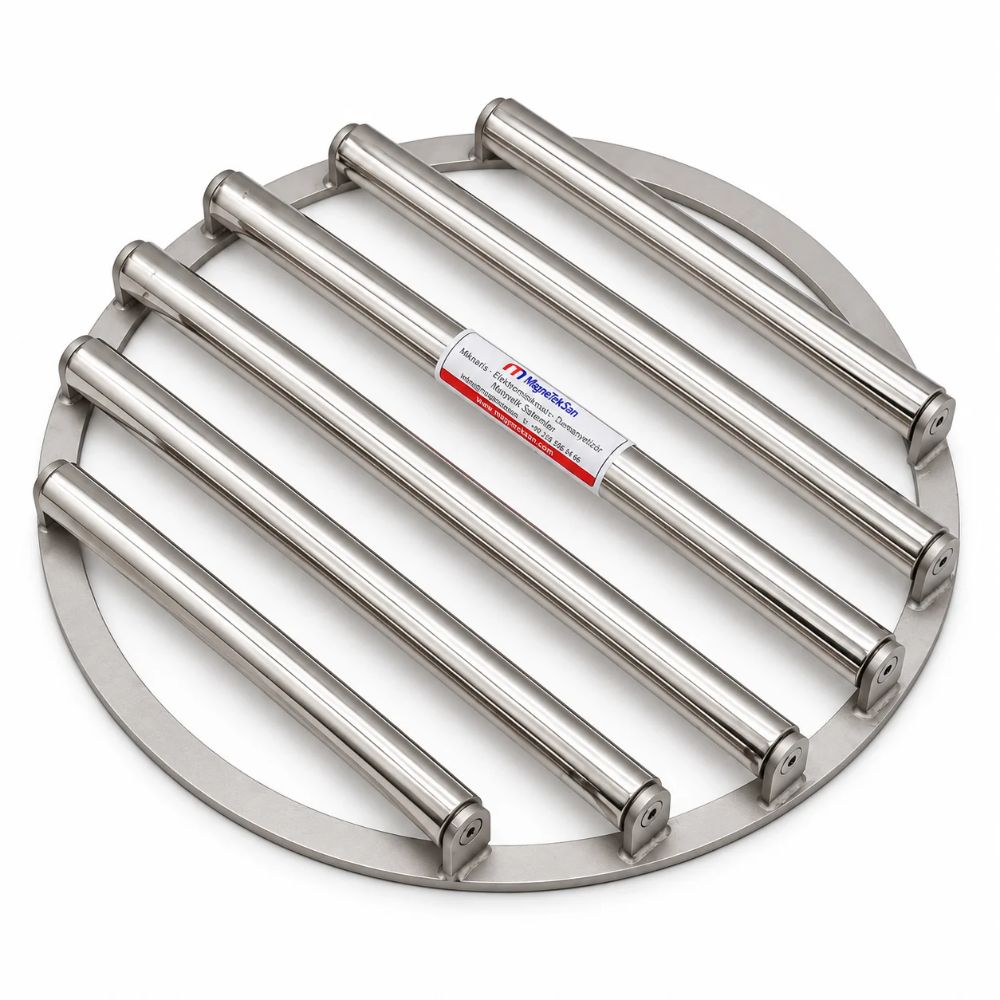
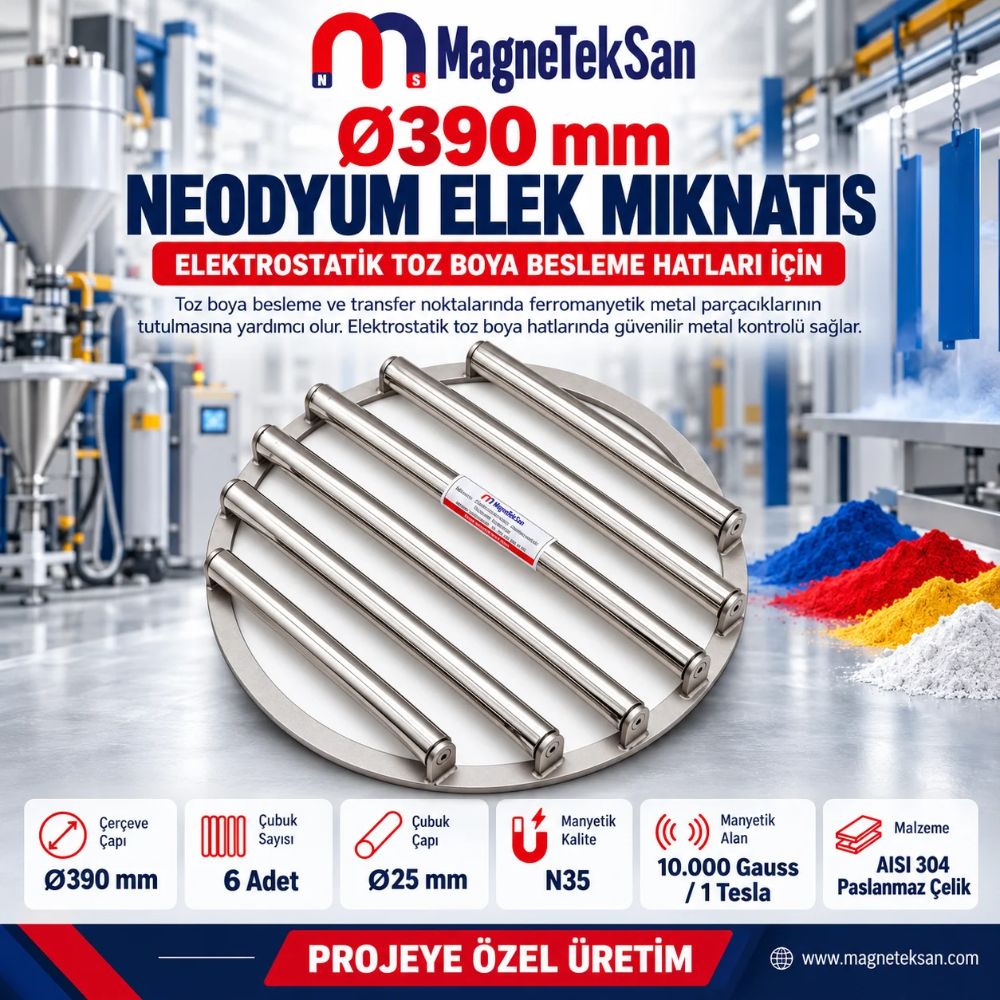
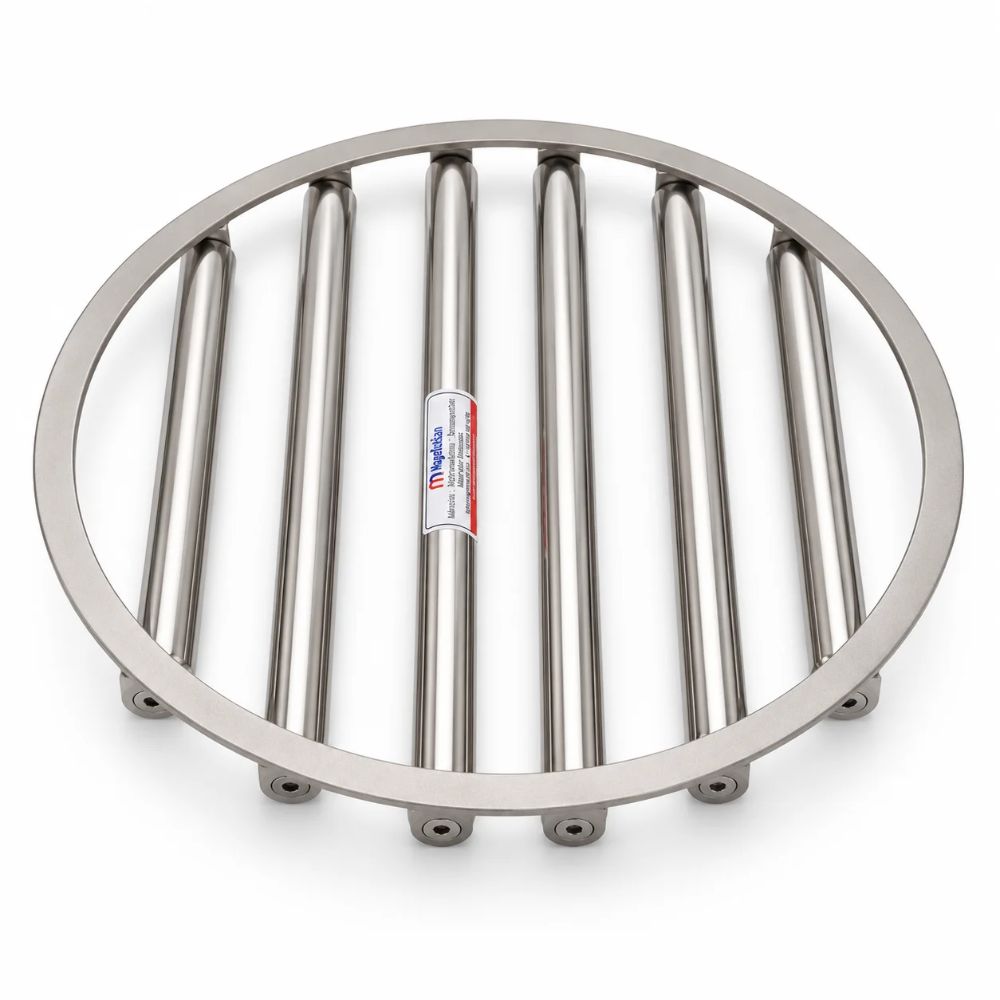
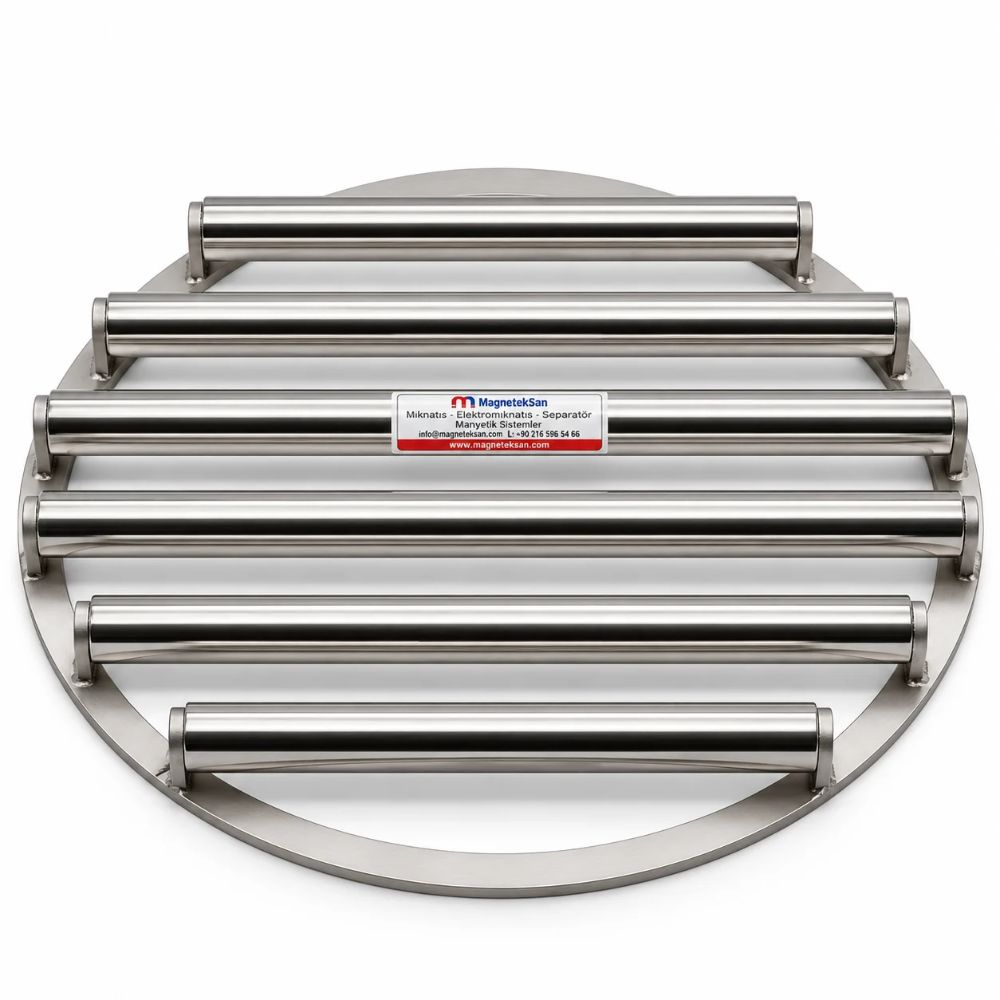
Ø390 mm Neodyum Elek Mıknatıs, elektrostatik toz boya besleme ve uygun transfer noktalarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olur. N35 kalite, 10.000 Gauss (1 Tesla) manyetik alan, 6 adet Ø25 mm çubuk, komple AISI 304 paslanmaz çelik konstrüksiyon, polisajlı çubuklar ve kumlanmış çerçeveye sahiptir.
| Teknik Özellik | Değer |
|---|---|
| Ürün Tipi | Neodyum Elek Mıknatıs |
| Kullanım Alanı | Elektrostatik Toz Boya Besleme Hattı |
| Çerçeve Geometrisi | Yuvarlak |
| Dış Çerçeve Çapı | Ø390 mm |
| Manyetik Çubuk Sayısı | 6 Adet |
| Manyetik Çubuk Çapı | Ø25 mm |
| Çubuk Yerleşimi | Paralel |
| Manyetik Malzeme | Neodyum (NdFeB) |
| Manyetik Kalite | N35 |
| Manyetik Alan Şiddeti | 10.000 Gauss |
| Manyetik Akı Yoğunluğu | 1 Tesla |
| Çerçeve Malzemesi | AISI 304 Paslanmaz Çelik |
| Manyetik Çubuk Kılıfı | AISI 304 Paslanmaz Çelik |
| Konstrüksiyon Malzemesi | AISI 304 Paslanmaz Çelik |
| Manyetik Çubuk Yüzeyi | Polisaj |
| Çerçeve Yüzey İşlemi | Kumlama |
1. Ø390 mm Neodyum Elek Mıknatıs Nedir?
Ø390 mm neodyum elek mıknatıs, elektrostatik toz boya besleme ve uygun hammadde transfer noktalarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olmak amacıyla değerlendirilebilen endüstriyel bir manyetik ayırıcıdır. Yuvarlak çerçevesi ve altı adet paralel manyetik çubuğuyla çoklu manyetik tutma yüzeyi oluşturur.
Ürünün dış çerçeve çapı Ø390 mm’dir. Çerçeve içerisinde altı adet Ø25 mm çapında neodyum manyetik çubuk bulunmaktadır ve bu çubuklar uygun ürün geçiş bölgelerinde manyetik metal kontrolünü destekler.
Manyetik sistem N35 kalite neodyum mıknatıslardan oluşmaktadır. Ürünün doğrulanmış manyetik alan değeri 10.000 Gauss, yani 1 Tesla’dır; bu değer manyetik akı yoğunluğunu ifade eder.
Komple AISI 304 paslanmaz çelik konstrüksiyon, polisajlı manyetik çubuklar ve kumlanmış çerçeve ürünün belirgin teknik özellikleridir. Elektrostatik toz boya uygulamalarındaki kesin kurulum noktası ve çalışma şartları ayrıca değerlendirilmelidir.
2. Elektrostatik Toz Boya Besleme Hatlarında Kullanım
Elektrostatik toz boya sistemlerinde boya tozları uygun besleme ekipmanları üzerinden uygulama noktalarına aktarılabilir. Bu süreçlerde malzeme akışının kontrolü ve istenmeyen metal parçacıklarının sınırlandırılması önem taşıyabilir.
Ø390 mm neodyum elek mıknatıs, uygun besleme hattı geometrisinde ferromanyetik metal parçacıklarını tutmaya yönelik bir seçenek oluşturur. Altı manyetik çubuk, ürün geçiş kesiti içerisinde farklı manyetik tutma yüzeyleri meydana getirir.
Manyetik eleğin işlevi, boya tozunun kendisini tutmak değil, boya tozuyla taşınabilecek demir ve ferromanyetik çelik kirleticileri ayırmaya yardımcı olmaktır. Manyetik olmayan yabancı maddeler için farklı yöntemlerin gerekebileceği unutulmamalıdır.
Besleme hattındaki akış yönü, toz özellikleri ve mekanik bağlantılar uygulamanın uygunluğunu belirler. Bu ürünün her elektrostatik boya sistemine doğrudan uyduğu varsayılmamalıdır.
3. Toz Boya Uygulamalarında Metal Kirliliği Kontrolü
Toz boya uygulamalarında kullanılan malzemeler depolama, aktarım ve besleme aşamalarından geçebilir. Bu süreçlerde yabancı madde kontrolü, üretim güvenilirliğinin değerlendirilmesinde önemli bir konudur.
Ferromanyetik metal parçacıkları uygun neodyum manyetik alanından etkilenerek manyetik yüzeylere tutunabilir. Böylece malzeme akışında bulunan belirli metal kirleticilerin tutulmasına yardımcı olunabilir.
Altı çubuklu elek yapısı, ürün akışı boyunca birden fazla manyetik etkileşim bölgesi oluşturur. Tutma davranışı parçacığın boyutuna, manyetik özelliklerine ve manyetik çubuğa olan uzaklığına bağlıdır.
Manyetik ayırma bütün metal kirleticilerin giderileceği anlamına gelmez. Etkin yabancı madde kontrolü için üretim hattındaki diğer riskler de değerlendirilmelidir.
4. Ø390 mm Yuvarlak Çerçeve Tasarımı
Neodyum elek mıknatısın dış çerçevesi yuvarlak geometridedir ve çapı Ø390 mm’dir. Bu ölçü, ürünün mekanik yerleşimini değerlendirmek için kullanılan temel boyutsal veridir.
Yuvarlak çerçeve, altı manyetik çubuğun bir arada konumlandırılmasını sağlar. Çubuklar arasında bulunan açıklıklar, uygun malzemelerin manyetik kontrol alanından geçebilmesine yönelik boşluklar oluşturur.
Dairesel tasarım, uygun yuvarlak hazne ve transfer açıklıklarında değerlendirilebilir. Bununla birlikte dış çapın tek başına bağlantı standardını veya kesin montaj yöntemini belirlemediği dikkate alınmalıdır.
Ürünün çerçevesi AISI 304 paslanmaz çelikten üretilmiştir ve yüzeyine kumlama işlemi uygulanmıştır. Kumlama, çerçevenin belirlenmiş yüzey işlemini ifade eder; özel bir kaplama veya sertifikasyon anlamına gelmez.
5. Altı Çubuklu Manyetik Elek Sisteminin Yapısı
Ürün içerisinde altı adet paralel neodyum manyetik çubuk bulunmaktadır. Her bir çubuğun çapı Ø25 mm olup çubuklar yuvarlak çerçeve boyunca yerleştirilmiştir.
Altı ayrı manyetik çubuk, malzeme geçiş bölgesinde birden fazla ferromanyetik parçacık tutma yüzeyi oluşturur. Bu yapı, uygun akış koşullarında metal parçaların manyetik alanla karşılaşmasını destekleyebilir.
Çubukların konumu ve aralarındaki boşluklar malzeme akışını etkileyebilir. Gerçek geçiş kapasitesi, toz boya malzemesinin fiziksel özellikleri ve sistem yerleşimiyle birlikte değerlendirilmelidir.
Çubuk sayısının altı olması belirli bir ayırma yüzdesini garanti etmez. Gerçek performans için manyetik alan, parçacık özellikleri ve proses koşulları birlikte incelenmelidir.
6. Ø25 mm Neodyum Manyetik Çubukların Özellikleri
Manyetik eleğin altı çubuğu Ø25 mm çapındadır. Silindirik tasarım, manyetik tutma kuvvetinin uygun metal parçacıkları üzerinde etkili olabileceği yüzeyler oluşturur.
Çubukların dış kılıfları AISI 304 paslanmaz çelikten imal edilmiştir. Bu kılıflar, iç manyetik sistemin dış yüzeyini oluşturarak malzemeyle temas edebilecek metalik alanı sağlar.
Çubuk yüzeylerine polisaj işlemi uygulanmıştır. Polisajlı yüzey, düzgün görünümü ve yüzey işleme karakteriyle ürünün doğrulanmış üretim özellikleri arasında yer alır.
Çubukların kesin uzunlukları bildirilmediği için açıklamada uzunluk, aktif manyetik boy veya toplam yüzey alanı gibi ilave sayısal özellikler kullanılmamaktadır. Uygulama değerlendirmesinde doğrulanmış teknik ölçüler esas alınmalıdır.
7. N35 Kalite Neodyum Mıknatıs Teknolojisi
Ürünün manyetik sistemi N35 kalite neodyum mıknatıs kullanılarak oluşturulmuştur. Neodyum-demir-bor esaslı kalıcı mıknatıslar, yüksek manyetik enerji yoğunluğuyla bilinen mıknatıs malzemeleridir.
N35 ifadesi, kullanılan neodyum mıknatıs malzemesinin kalite sınıfını tanımlar. Bu sınıflandırma, mıknatıs malzemesinin teknik manyetik özellikleriyle ilişkilidir.
Manyetik malzemenin N35 olması, çubuğun dış yüzeyindeki Gauss değeriyle aynı anlama gelmez. Manyetik alanın dış yüzeydeki değeri, mıknatısların ve manyetik devrenin tasarımına bağlıdır.
Bu üründe N35 kalite ve 10.000 Gauss alan değeri ayrı ayrı doğrulanmıştır. Her iki özellik ürünün teknik tanıtımında kullanılabilir ancak birbirinin yerine geçirilmemelidir.
8. 10.000 Gauss ve 1 Tesla Manyetik Alan
Neodyum elek mıknatısın manyetik alan değeri 10.000 Gauss olarak belirtilmiştir. Birim dönüşümü açısından 10.000 Gauss, 1 Tesla manyetik akı yoğunluğuna eşittir.
Manyetik alan, uygun ferromanyetik parçacıkların çubuk yüzeylerine çekilmesini sağlayan temel etkendir. Özellikle parçacığın manyetik yüzeye yaklaşması, tutma davranışı bakımından önemlidir.
Manyetik çubukların farklı noktalarında alan dağılımı değişebilir. Bu nedenle doğrulanmış 1 Tesla değeri, eleğin bütün iç hacminde aynı alan şiddetinin bulunduğu anlamına gelmez.
Belirli bir metal parçacık boyutu için kesin yakalama verimi ayrıca test edilmeden belirtilmemelidir. 10.000 Gauss değeri, ürünün temel manyetik verisidir fakat tüm proses performansını tek başına tanımlamaz.
9. Toz Boya Hammadde Besleme Sürecinde Manyetik Kontrol
Toz boya hammadde besleme süreçlerinde kullanılan malzemeler, uygun depolama ve aktarım ekipmanlarından geçebilir. Bazı uygulamalarda ferromanyetik yabancı madde kontrolü için manyetik ayırma noktaları planlanabilir.
Ø390 mm neodyum elek mıknatıs, uygun kesit ve akış düzenine sahip besleme noktasında kullanılmak üzere değerlendirilebilir. Ürünün altı manyetik çubuğu, metal parçacıklarının tutulmasına yönelik yüzeyler oluşturur.
Malzemenin çubukların yakınından geçmesi, ferromanyetik parçacıkların manyetik alanla karşılaşmasına yardımcı olur. Ancak bütün parçacıkların aynı mesafeden ve aynı hızda hareket ettiği varsayılamaz.
Ürünün belirli bir toz boya hammaddesi veya üretim formülasyonu için performansı doğrulanmamıştır. Nihai uygulamada işlenen tozun özellikleri ve hat geometrisi esas alınmalıdır.
10. Elektrostatik Toz Boya Transfer Sistemleri
Elektrostatik toz boya tesislerinde boya tozları farklı taşıma ve transfer yöntemleriyle hareket ettirilebilir. Transfer ekipmanlarının tasarımı malzeme özelliklerine ve üretim düzenine göre değişir.
Manyetik elek, uygun bir transfer aşamasında ferromanyetik metal parçacıklarının tutulmasına yardımcı olmak amacıyla değerlendirilebilir. Çubuklar, malzeme geçişinin gerçekleştiği kesitte manyetik yüzeyler oluşturur.
Toz boya taşıma sistemlerinde hava akışı, akış miktarı ve çalışma basıncı gibi değişkenler önemli olabilir. Bu ürüne ait belirli bir basınç veya debi sınıfı doğrulanmadığından kesin uyumluluk iddia edilmemektedir.
Özellikle toz taşınan sistemlerde mekanik bağlantı ve proses güvenliği dikkatle değerlendirilmelidir. Manyetik ayırıcı seçimi, gerçek ekipmanın teknik şartlarına göre yapılmalıdır.
11. Toz Boya Hazırlama ve Eleme Aşamaları
Toz boya uygulamalarında malzeme hazırlama ve eleme işlemleri üretim düzeninin parçası olabilir. Uygun proseslerde yabancı madde kontrolü için ilave ekipmanlar kullanılabilir.
Neodyum manyetik elek, ferromanyetik metal kirleticilere yönelik bir kontrol elemanıdır. Geleneksel mekanik elek gibi bütün iri parçaları tane boyutuna göre ayıran bir sistem olarak değerlendirilmemelidir.
Altı manyetik çubuk, uygun geçiş alanı içinde metal tutma yüzeyleri oluşturur. Ferromanyetik parçaların tutulması, manyetik alan ve malzeme hareketine bağlıdır.
Ürünün belirli bir toz boya eleme cihazına monte edilebildiği doğrulanmamıştır. Montaj ölçüleri ve tehlikeli alan gereksinimleri teknik uygulamadan önce kontrol edilmelidir.
12. Toz Boya Geri Kazanım Sistemlerinde Olası Kullanım
Bazı elektrostatik toz boya sistemlerinde kullanılmayan boya tozu uygun ekipmanlar aracılığıyla geri kazanılabilir. Geri kazanılan malzemenin yeniden kullanım koşulları proses tasarımına bağlıdır.
Manyetik elek, uygun geri kazanım veya aktarma noktalarında ferromanyetik metal parçacıklarının tutulması amacıyla değerlendirilebilir. Ancak bu kullanım ürünün doğrulanmış kurulum noktası olarak sunulmamaktadır.
Geri kazanılan boya tozunun tane boyutu, akış özellikleri ve diğer bileşenleri uygulamayı etkileyebilir. Bu nedenle her geri kazanım sistemi için aynı teknik sonuç beklenmemelidir.
Manyetik ayırma, toz boyanın kalite kontrol işlemlerinin tamamının yerine geçmez. Geri kullanım uygunluğu ilgili boya sistemi ve üretim prosedürlerine göre değerlendirilmelidir.
13. Ferromanyetik Metal Parçacıklarının Tutulması
Ferromanyetik malzemeler manyetik alanlara güçlü tepki verebilen malzeme grubudur. Demir ve bazı çelik türleri bu gruptaki yaygın örnekler arasındadır.
Neodyum manyetik çubuklar, uygun ferromanyetik parçacıkların dış yüzeye çekilmesine yardımcı olabilir. Metal parçaların mıknatısa yakınlığı ve manyetik özellikleri tutma davranışını etkiler.
Metal parçacıkların boyutları ve şekilleri de performans bakımından önemlidir. İnce kırıntılar, iri parçalar ve farklı metal alaşımları aynı manyetik tepkiyi göstermeyebilir.
Bu ürünün bütün yabancı maddeleri uzaklaştırdığı iddia edilmemektedir. Manyetik olmayan kirleticilerin tespiti veya giderilmesi için başka yöntemler gerekebilir.
14. Metal Kirliliğinin Olası Kaynakları
Toz boya proseslerinde farklı metal ekipmanlar, taşıma elemanları ve mekanik parçalar bulunabilir. Belirli koşullarda aşınma veya mekanik hasar, ferromanyetik parçacık oluşumuna neden olabilir.
Hammadde depolama ve transfer işlemleri de yabancı madde kontrolünün değerlendirilebileceği aşamalardır. Ancak her kirliliğin aynı kaynaktan oluşacağı varsayılamaz.
Manyetik elek üzerinde tutulan parçacıkların incelenmesi, bazı metal kirliliği kaynaklarının araştırılmasına yardımcı olabilir. Bu tür incelemeler tesisin bakım faaliyetleriyle birlikte yürütülebilir.
Manyetik ayırıcı kullanımı, mekanik bakım veya diğer kalite kontrol önlemlerini gereksiz hâle getirmez. Üretim güvenilirliği için bütün ilgili risklerin değerlendirilmesi gerekir.
15. Komple AISI 304 Paslanmaz Çelik Konstrüksiyon
Ürünün konstrüksiyonu komple AISI 304 kalite paslanmaz çelikten üretilmiştir. Bu malzeme, farklı endüstriyel ekipmanlarda kullanılan östenitik paslanmaz çelik sınıflarından biridir.
AISI 304 çerçeve, altı manyetik çubuğun yerleştirildiği ana geometrik yapıyı oluşturur. Manyetik çubukların dış kılıfları da aynı paslanmaz çelik sınıfındadır.
AISI 304, uygun ortam koşullarında korozyon direnci sağlayabilir. Ancak bütün kimyasallara ve çevresel koşullara karşı sınırsız dayanıklılık sunduğu varsayılamaz.
Paslanmaz çelik malzeme sınıfı, yüzeyin belirli bir elektriksel veya patlayıcı ortam güvenlik standardına uygun olduğunu tek başına göstermez. Bu gereksinimler uygulamaya özgü doğrulanmalıdır.
16. Polisajlı Manyetik Çubuk Yüzeyleri
Ürünün altı manyetik çubuğuna polisaj yüzey işlemi uygulanmıştır. Polisaj, metal yüzey üzerinde belirli bir düzgünlük ve parlaklık elde etmek amacıyla gerçekleştirilen işlemlerden biridir.
Polisajlı çubuk kılıfları AISI 304 paslanmaz çelikten imal edilmiştir. Bu yüzeyler ferromanyetik metal parçacıklarının manyetik alan etkisiyle tutunabileceği dış temas bölgelerini oluşturur.
Yüzeyin polisajlı olması, bakım ve temizleme koşulları açısından değerlendirilebilecek bir özelliktir. Bununla birlikte belirli bir yüzey pürüzlülüğü değeri doğrulanmış değildir.
Polisaj işlemi tek başına otomatik temizleme veya belirli bir hijyen sertifikası anlamına gelmez. Ürünün temizleme yöntemi ve bakım prosedürü ayrıca belirlenmelidir.
17. Kumlanmış Çerçeve Yüzeyinin Özellikleri
Neodyum elek mıknatısın dairesel çerçevesine kumlama yüzey işlemi uygulanmıştır. Bu işlem, çerçevenin polisajlı manyetik çubuklardan farklı bir yüzey görünümüne sahip olmasını sağlar.
Kumlanmış yüzey, ürünün doğrulanmış imalat özelliklerinden biridir. Çerçevenin temel malzemesi AISI 304 paslanmaz çeliktir.
Çerçevedeki yüzey işlemi, manyetik çubukların N35 kalitesi veya Gauss değerinden bağımsız bir teknik özelliktir. Her biri ürünün farklı üretim ve performans karakteristiğini tanımlar.
Kumlama işleminin belirli bir kaplama kalınlığı, korozyon testi sonucu veya sertifikasyon sağladığı iddia edilmemektedir. Bu tür bilgiler ancak ayrı teknik belgelerle doğrulanabilir.
18. Paralel Manyetik Çubuk Yerleşimi
Altı adet Ø25 mm manyetik çubuk yuvarlak çerçeve içerisinde birbirine paralel olarak konumlandırılmıştır. Bu yerleşim, farklı manyetik yüzeylerin malzeme geçiş kesiti boyunca dağıtılmasını sağlar.
Paralel çubuk düzeni, uygun proses koşullarında ferromanyetik metal parçalarının manyetik yüzeylere yaklaşması için birden fazla bölge oluşturabilir. Gerçek etkileşim malzeme akışına bağlıdır.
Çubuk aralıkları ve geçiş boşlukları, malzemenin elek içerisinde nasıl hareket ettiğini etkiler. Kesin boşluk ölçüleri verilmediğinden akış kapasitesi hakkında sayısal tahminde bulunulmamaktadır.
Manyetik çubukların tasarım yerleşimi, hem metal tutma hem de malzeme geçişi açısından değerlendirilmelidir. Her uygulamada uygun sonuç için proses şartlarının incelenmesi gerekir.
19. Malzeme Akış Hızının Manyetik Ayırmaya Etkisi
Manyetik ayırma uygulamalarında malzemenin hareket hızı, ferromanyetik parçacıkların manyetik alanla etkileşim süresini etkileyebilir. Bu nedenle ürünün kullanılacağı hattın akış koşulları önemlidir.
Boya tozu veya uygun hammadde, çubukların yakınından farklı hızlarla geçebilir. Parçacıkların manyetik yüzeylere yaklaşma mesafesi tutma olasılığını etkileyebilir.
Yüksek veya düzensiz akış koşullarında parçacıkların çubuklarla etkileşimi değişebilir. Bu nedenle yalnızca 1 Tesla alan bilgisi üzerinden belirli bir ayırma performansı hesaplanamaz.
Ürünün tasarım debisi doğrulanmamıştır. Nihai kullanım için gerçek akış özellikleri ve bağlantı geometrisi birlikte değerlendirilmelidir.
20. Manyetik Ayırma Performansını Etkileyen Faktörler
Manyetik tutma performansı, mıknatıs sistemi ve metal kirleticinin özelliklerinden etkilenir. Manyetik kalite, alan dağılımı ve parçacıkların çubuklara yakınlığı önemli değişkenlerdir.
Metal parçalarının boyutu, geometrisi ve ferromanyetik özellikleri farklı olabilir. Bu nedenle bütün parçacıkların aynı şekilde tutulması beklenmemelidir.
Malzeme akışının doğrultusu ve hızı da etkileşim üzerinde rol oynar. Uygun manyetik alanın bulunması, parçacıkların mutlaka yüzeye temas edeceği anlamına gelmez.
Gerçek ayırma verimi uygun deneysel koşullarda değerlendirilmelidir. Bu ürün için doğrulanmış minimum parçacık boyutu veya yakalama yüzdesi bulunmadığından böyle bir değer belirtilmemektedir.
21. Toz Boya Besleme Ekipmanlarına Mekanik Entegrasyon
Yuvarlak neodyum elek mıknatısın mekanik entegrasyonu, kullanılacağı sistemin ölçülerine ve çalışma düzenine bağlıdır. Ø390 mm dış çap önemli bir yerleşim verisidir.
Ürün, uygun kesitli malzeme geçiş alanlarında manyetik kontrol sağlayabilecek bir konstrüksiyona sahiptir. Ancak belirli bir flanş standardına veya montaj bağlantısına doğrudan uyumlu olduğu doğrulanmamıştır.
Kurulum sırasında akış yönü, bakım erişimi ve çubukların konumu değerlendirilmelidir. Mekanik bağlantıların işletme şartlarına uygun olması gerekir.
Toz boya tesislerinde statik elektrik ve yanıcı toz riskleri de değerlendirilmelidir. Ürünün mekanik uyumu, tehlikeli alan için güvenli kullanım uygunluğunun yerine geçmez.
22. Manyetik Eleğin Temizlik ve Bakım Gereksinimleri
Neodyum manyetik çubukların dış yüzeylerinde ferromanyetik metal parçacıkları birikebilir. Birikimin düzenli olarak kontrol edilmesi manyetik ayırma sisteminin bakım faaliyetleri açısından önemlidir.
Temizlik işlemi sırasında bağlı üretim hattı uygun şekilde güvenli duruma getirilmelidir. Manyetik alandan etkilenebilecek metal nesnelerin ani hareketi önlenmelidir.
Polisajlı çubuk yüzeylerinde hasar, çizik veya deformasyon olup olmadığı kontrol edilmelidir. Kumlanmış çerçeve ve çubuk bağlantılarının mekanik bütünlüğü de incelenmelidir.
Bu ürüne ait kesin temizleme mekanizması ve bakım periyodu bildirilmemiştir. Bu nedenle manuel, otomatik veya kolay temizlenebilir sistem bulunduğu varsayılarak teknik özellik yazılmamaktadır.
23. Manyetik Çubuklarda Metal Birikiminin Kontrolü
Ferromanyetik parçacıkların çubuk yüzeylerinde birikmesi, manyetik ayırma sırasında karşılaşılabilecek normal durumlardan biridir. Birikim miktarı malzemenin kirlilik düzeyine ve kullanım koşullarına bağlıdır.
Metal parçacıkların düzenli olarak kontrol edilmesi, bakım ihtiyaçlarının değerlendirilmesini destekler. Toplanan parçaların incelenmesi olası kirlilik kaynaklarının araştırılmasına katkıda bulunabilir.
Biriken metal parçacıkları yüzeylerden uygun yöntemlerle uzaklaştırılmalıdır. Temizlik sırasında AISI 304 kılıflara zarar verilmemesine dikkat edilmelidir.
Metal birikiminin bulunması sistemin bütün kirleticileri yakaladığı anlamına gelmez. Manyetik ayırma etkinliği gerçek akış şartları ve test sonuçlarıyla değerlendirilmelidir.
24. Elektrostatik Toz Boya Hatlarında İş Güvenliği
Elektrostatik toz boya uygulamalarında statik elektrik, hareketli ekipmanlar ve toz oluşumu gibi riskler bulunabilir. Bazı boya tozu ve hava karışımları uygun koşullarda yanıcı veya patlayıcı atmosfer oluşturabilir.
Neodyum elek mıknatısın paslanmaz çelikten üretilmiş olması, patlayıcı ortam kullanımına otomatik olarak uygun olduğu anlamına gelmez. ATEX uygunluğu ve ilgili güvenlik şartları ayrıca doğrulanmalıdır.
Kurulum sırasında topraklama, elektriksel süreklilik, olası elektrostatik yüklenme ve bakım işlemleri tesisin risk değerlendirmesine göre ele alınmalıdır. Özellikle tehlikeli alanlarda ilgili mühendislik gereksinimlerine uyulmalıdır.
Manyetik çubuklar ayrıca güçlü mıknatısların oluşturduğu sıkışma ve ani metal çekimi risklerini taşıyabilir. Montaj ve bakım işlemlerinde işletmenin güvenlik prosedürleri uygulanmalıdır.
25. Manyetik Eleğin Çalışma Sıcaklığı ve Ortam Koşulları
Neodyum mıknatısların manyetik özellikleri sıcaklık değişimlerinden etkilenebilir. Uygun çalışma sınırı mıknatıs kalite sınıfına ve manyetik sistemin tasarımına bağlıdır.
Üründe N35 neodyum mıknatıs kullanıldığı doğrulanmıştır. Ancak bu ürünün maksimum çalışma sıcaklığı ayrıca bildirilmediğinden belirli bir sıcaklık değeri teknik özellik olarak kullanılmamaktadır.
Toz boya ekipmanlarında farklı proses noktaları farklı sıcaklıklara sahip olabilir. Manyetik eleğin kurulum yerindeki gerçek çalışma sıcaklığı değerlendirilmelidir.
Uygun sıcaklık sınırının aşılması manyetik performansı olumsuz etkileyebilir. Nihai kullanım öncesinde ürünün izin verilen çalışma sıcaklığı üretici verileriyle doğrulanmalıdır.
26. Toz Boya Üretiminde Doğru Manyetik Elek Seçimi
Manyetik elek seçiminde öncelikle uygulamanın malzeme akışı ve metal kontrol ihtiyacı belirlenmelidir. Taşınan tozun özellikleri ve geçiş kesiti seçim sürecinde önemlidir.
Ø390 mm model, altı adet Ø25 mm neodyum manyetik çubuğa sahiptir. N35 kalite ve 10.000 Gauss (1 Tesla) manyetik alan, doğrulanmış teknik özellikleridir.
Komple AISI 304 paslanmaz çelik konstrüksiyon, polisajlı çubuklar ve kumlanmış çerçeve bu modelin imalat özellikleridir. Bunlar ürünün mekanik ve yüzey yapısını tanımlar.
Uygun seçim için akış kapasitesi, sıcaklık, montaj ve tehlikeli alan gereksinimleri ayrıca kontrol edilmelidir. Manyetik eleğin gerçek proses koşullarına uygunluğu doğrulanmadan kesin performans garantisi verilmemelidir.
27. Magneteksan Özel Üretim Neodyum Elek Mıknatıs
Magneteksan, farklı endüstriyel uygulamalara yönelik manyetik ayırma ekipmanları üretmektedir. Ø390 mm altı çubuklu neodyum elek, yuvarlak çerçeveli ürün tasarımlarından biridir.
Bu modelde N35 neodyum mıknatıs sistemi ve 10.000 Gauss manyetik alan kullanılmıştır. Altı adet Ø25 mm manyetik çubuk, uygun akış koşullarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olacak şekilde yerleştirilmiştir.
Ürünün konstrüksiyonu AISI 304 paslanmaz çelikten üretilmiştir. Çubuk yüzeylerine polisaj, çerçeve yüzeyine ise kumlama uygulanmıştır.
Elektrostatik toz boya besleme hattı, ürün için seçilen sektörel uygulama alanıdır. Her tesisin ekipman ölçüleri ve güvenlik gereksinimleri farklı olabileceğinden kullanım uygunluğu ayrı olarak değerlendirilmelidir.
28. Ø390 mm Elektrostatik Toz Boya Elek Mıknatısın Genel Değerlendirmesi
Ø390 mm neodyum elek mıknatıs, elektrostatik toz boya besleme ve uygun transfer noktalarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olabilecek endüstriyel bir manyetik ayırıcıdır. Yuvarlak çerçeve ve altı paralel manyetik çubuk ürünün temel konstrüksiyonunu oluşturur.
Üründe altı adet Ø25 mm çapında N35 kalite neodyum manyetik çubuk bulunmaktadır. Manyetik alan değeri 10.000 Gauss olup 1 Tesla’ya karşılık gelmektedir.
Komple AISI 304 paslanmaz çelik yapı, polisajlı manyetik çubuklar ve kumlanmış çerçeve ürünün doğrulanmış imalat özellikleridir. Kalıcı manyetik sistem, manyetik alan oluşturmak için sürekli elektrik beslemesine ihtiyaç duymaz.
Elektrostatik toz boya uygulamalarında gerçek montaj ölçüleri, malzeme akışı, sıcaklık ve patlayıcı ortam gereksinimleri ayrıca değerlendirilmelidir. Uygun koşullarda kullanılan neodyum elek mıknatıs, ferromanyetik metal kontrolünün desteklenmesine yönelik bir ekipmandır.