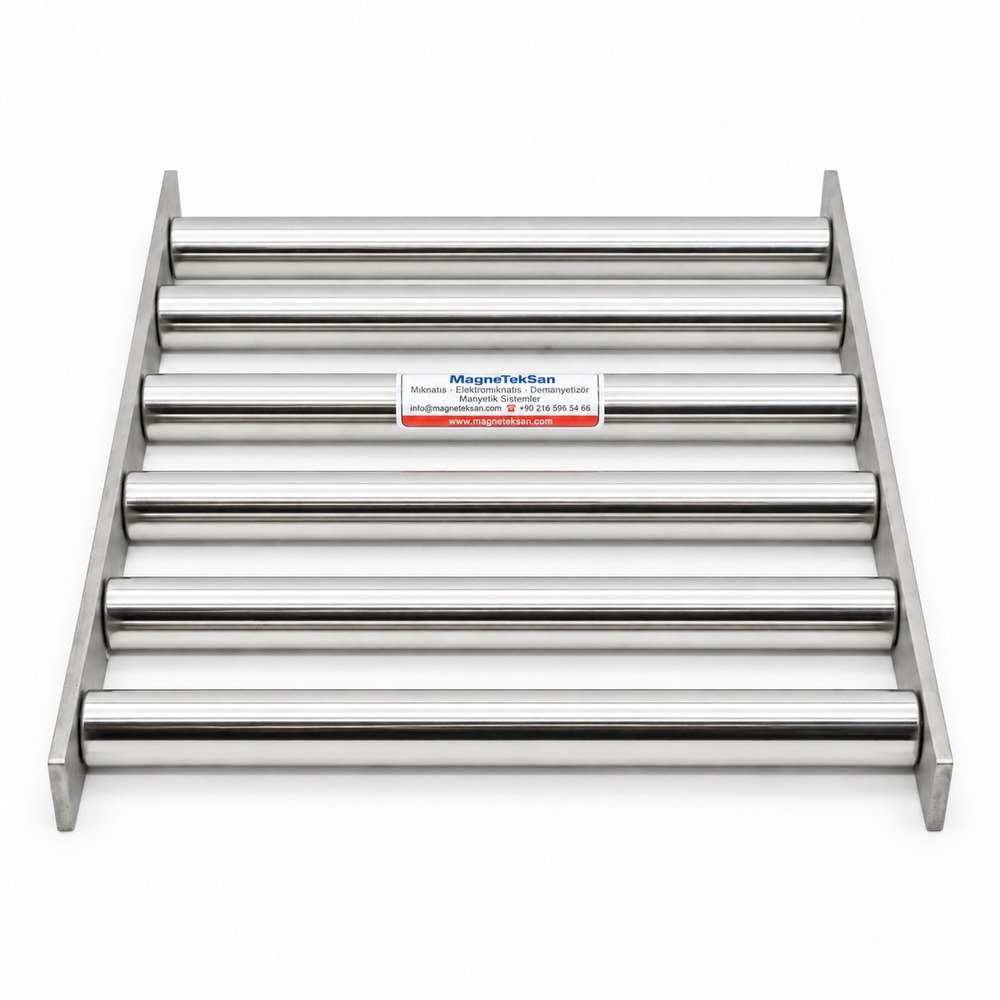
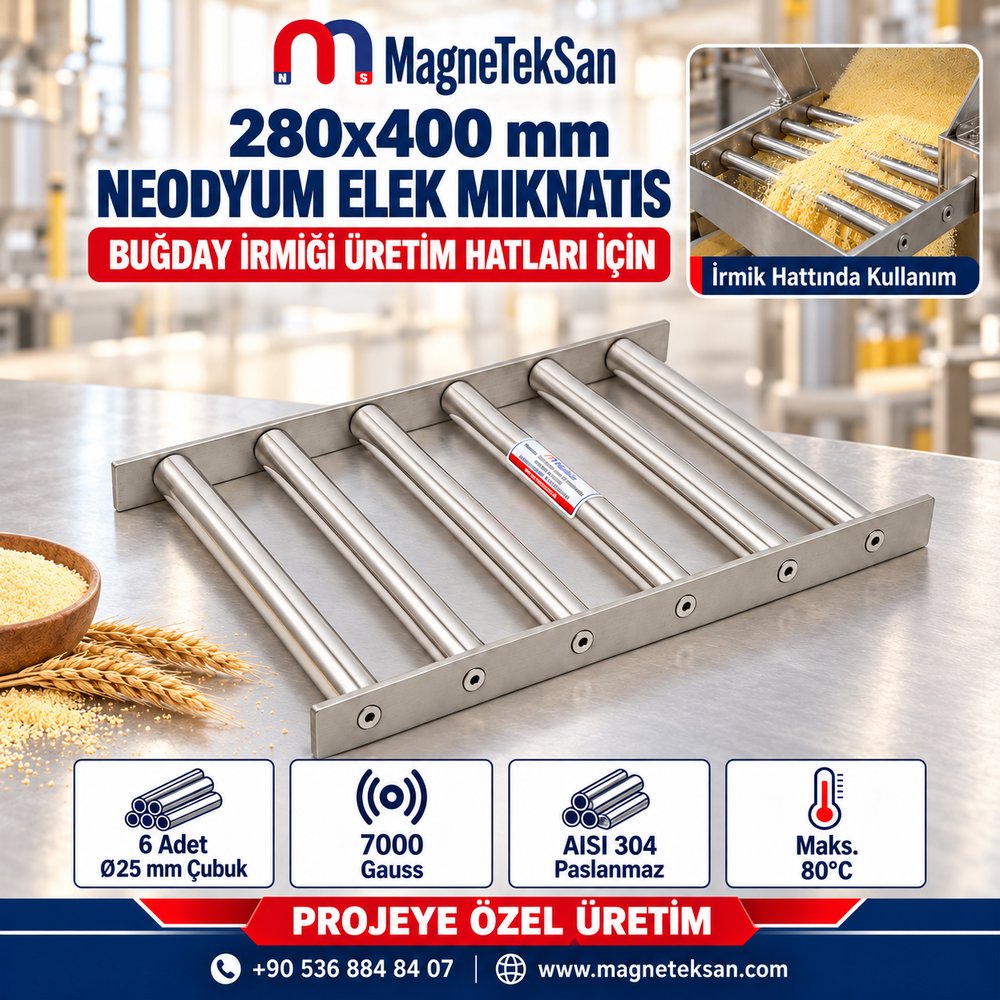
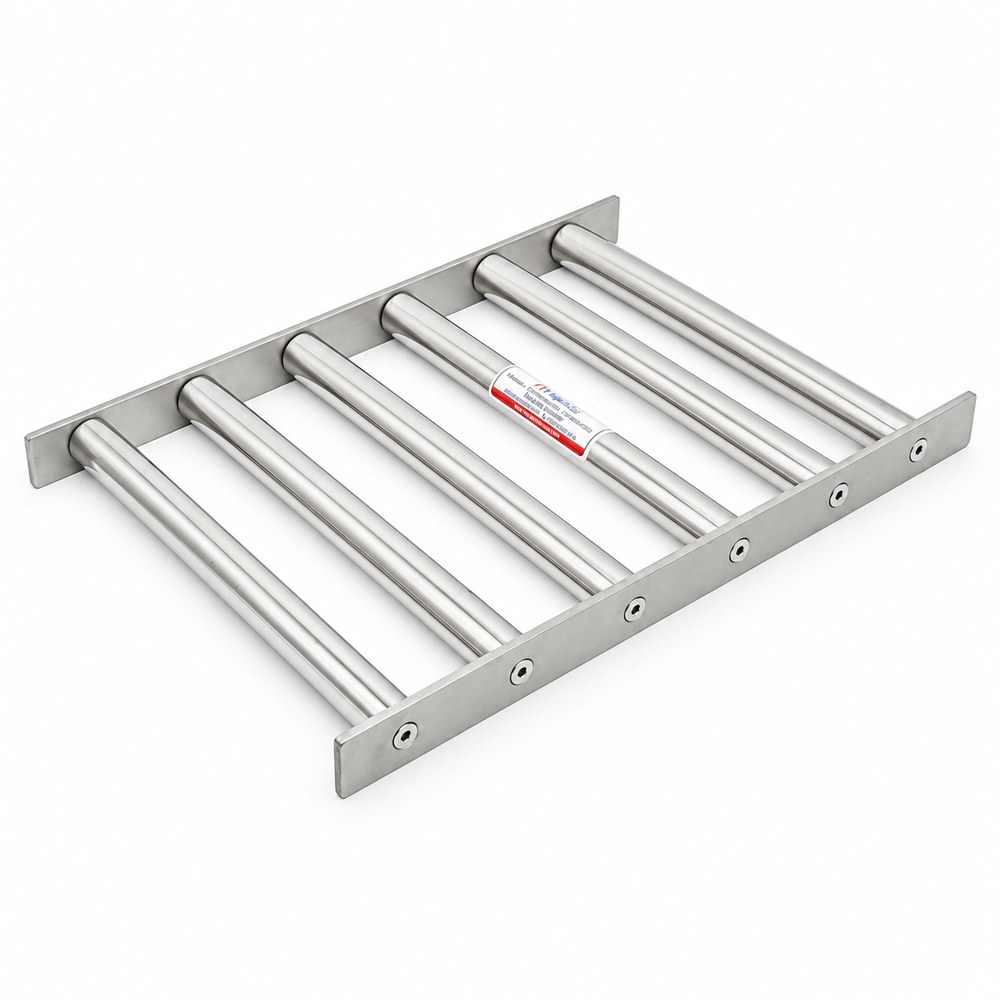
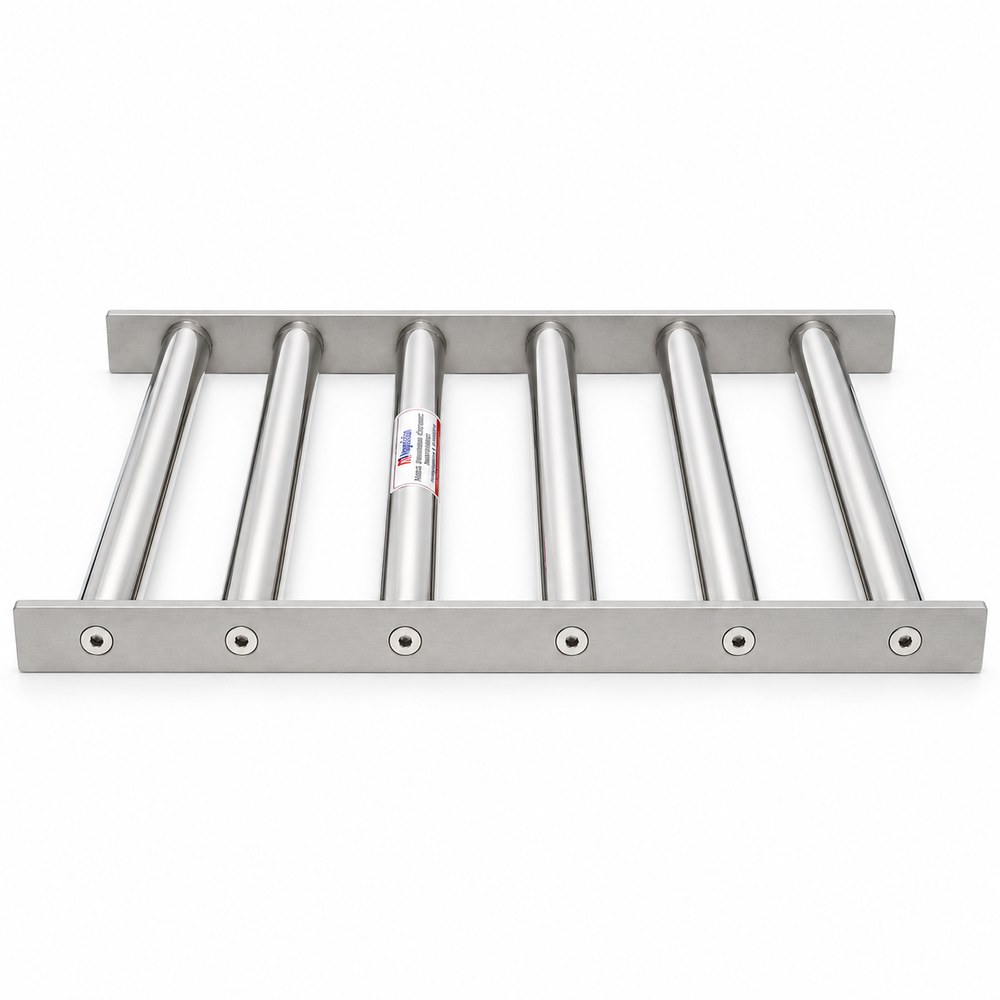
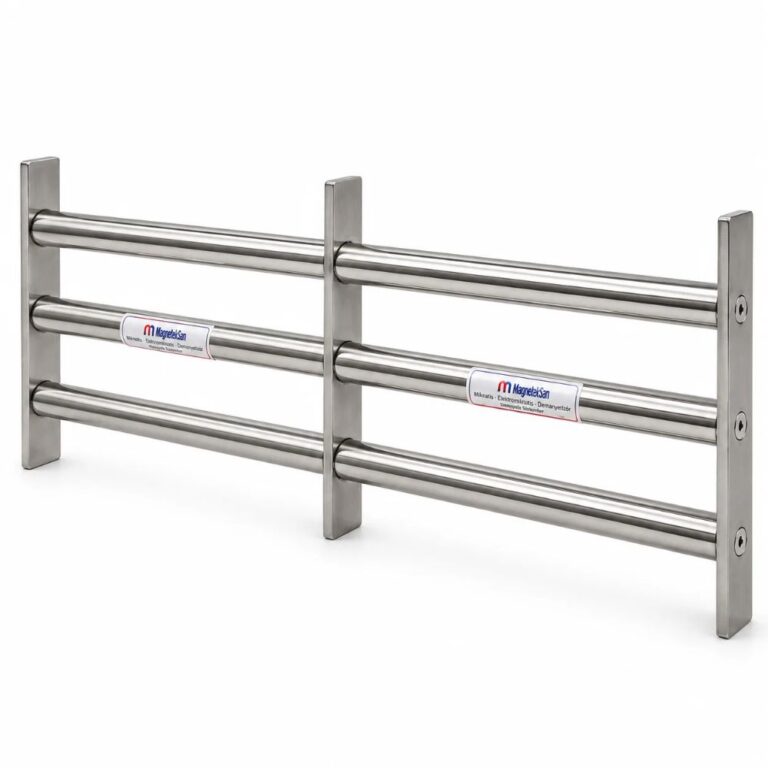
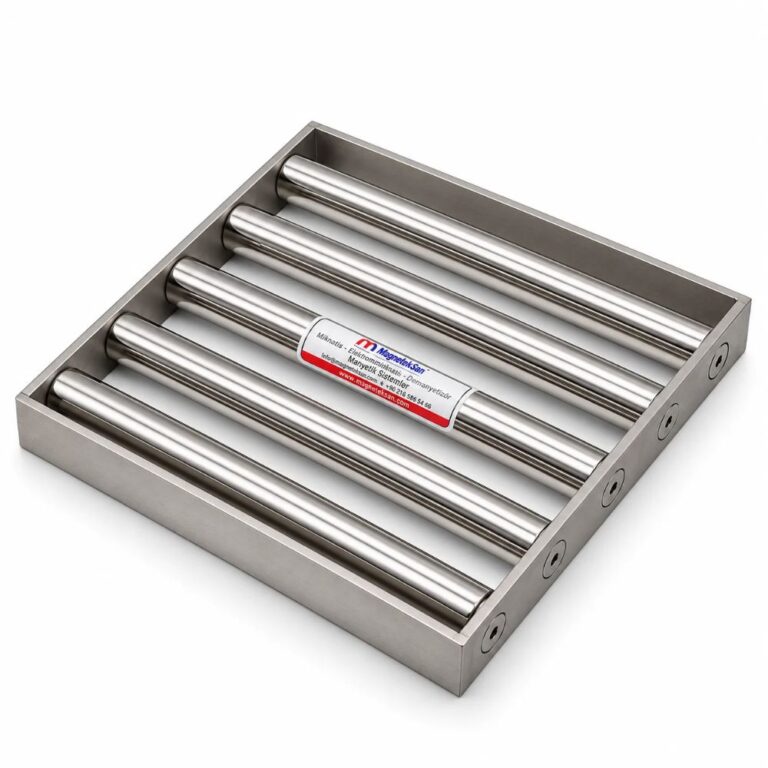
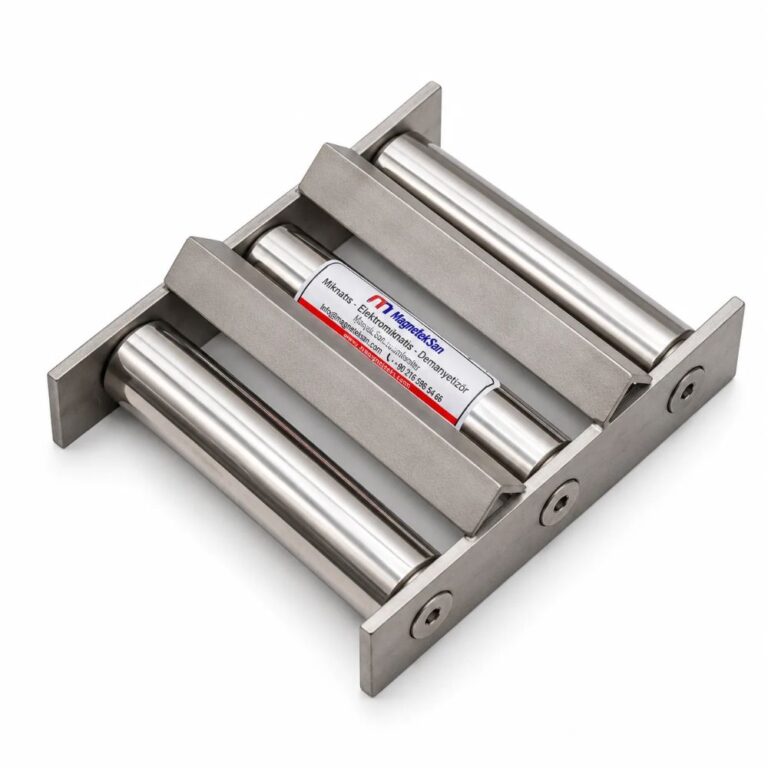
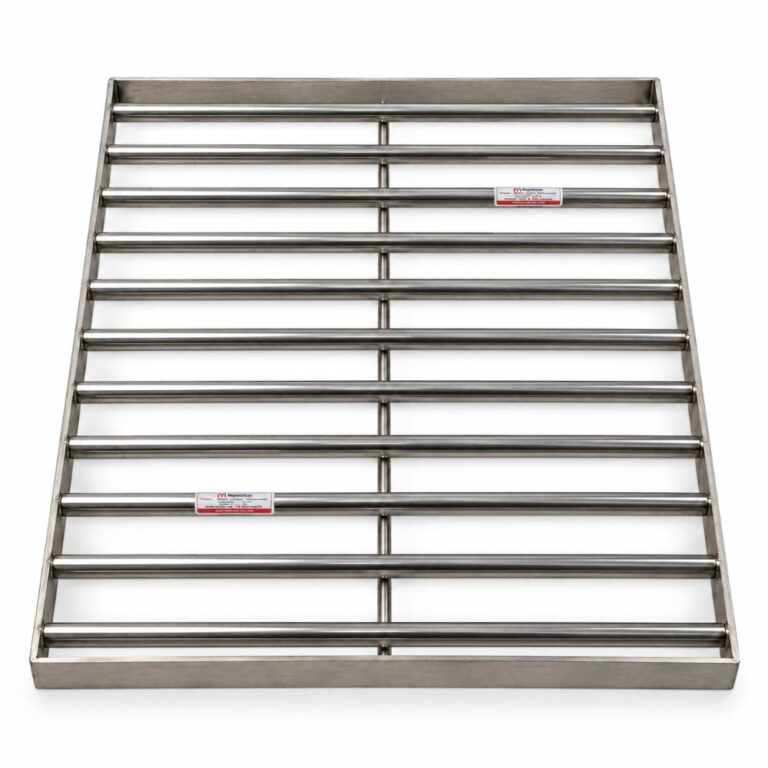
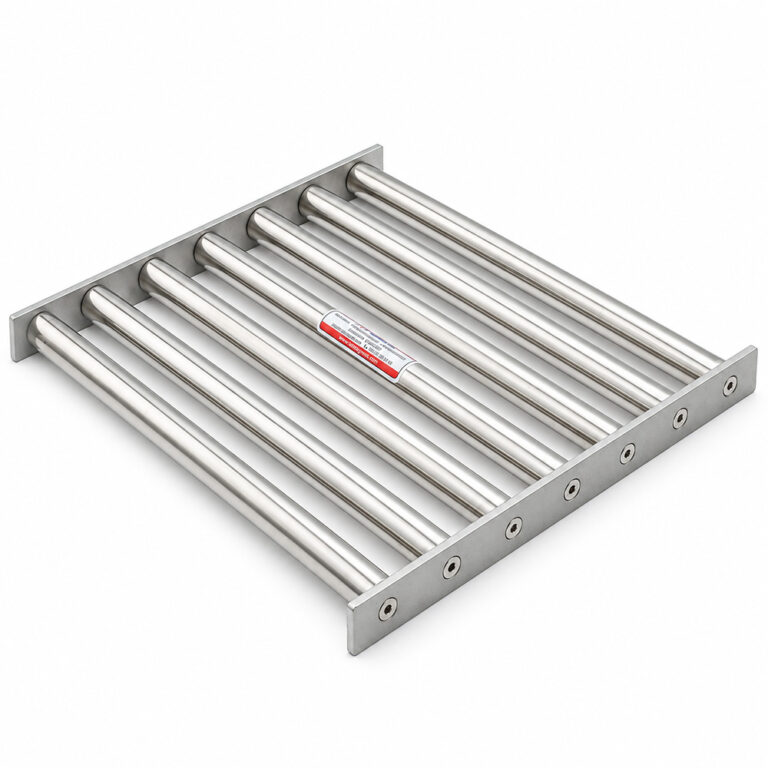
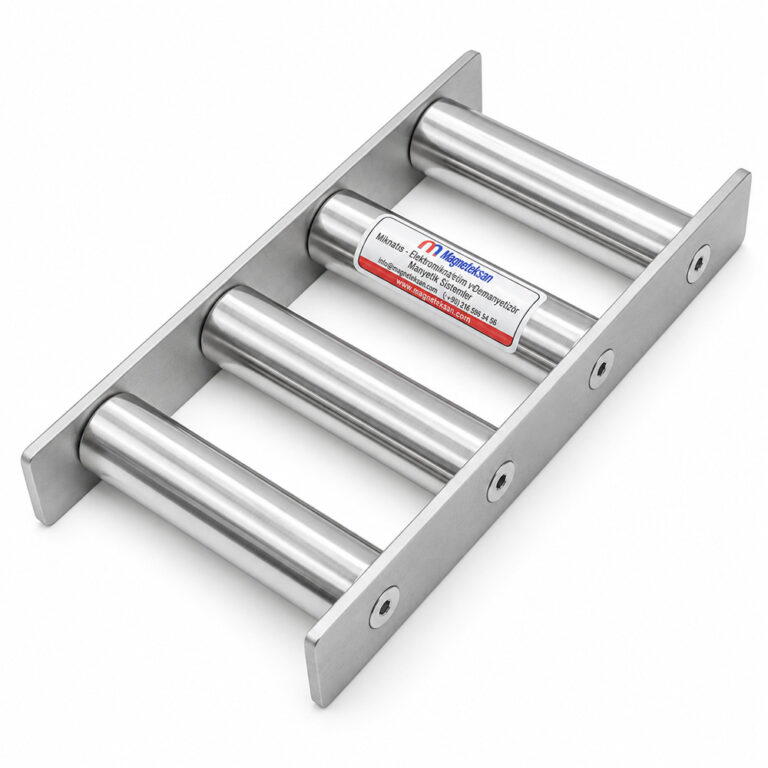
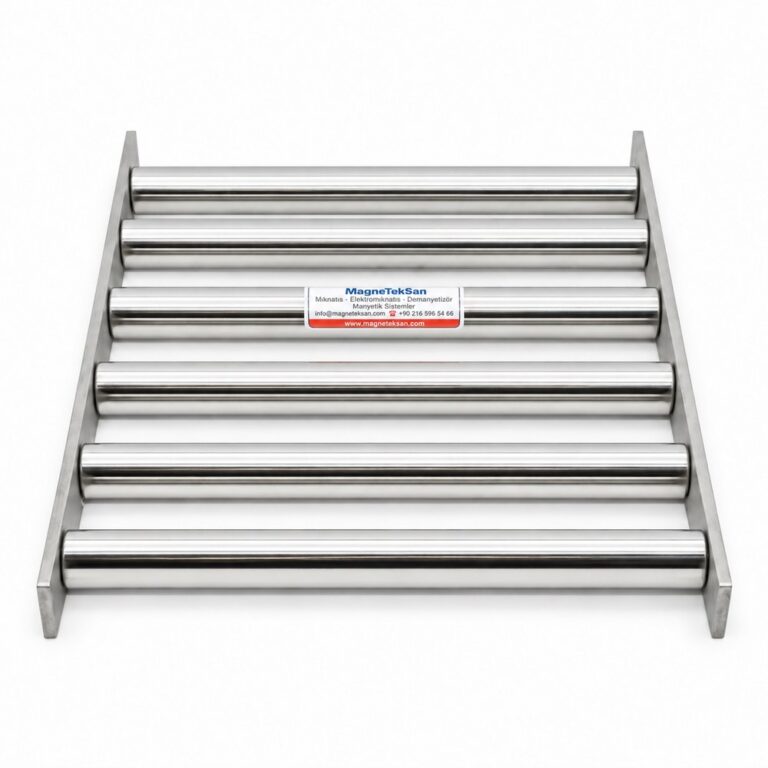
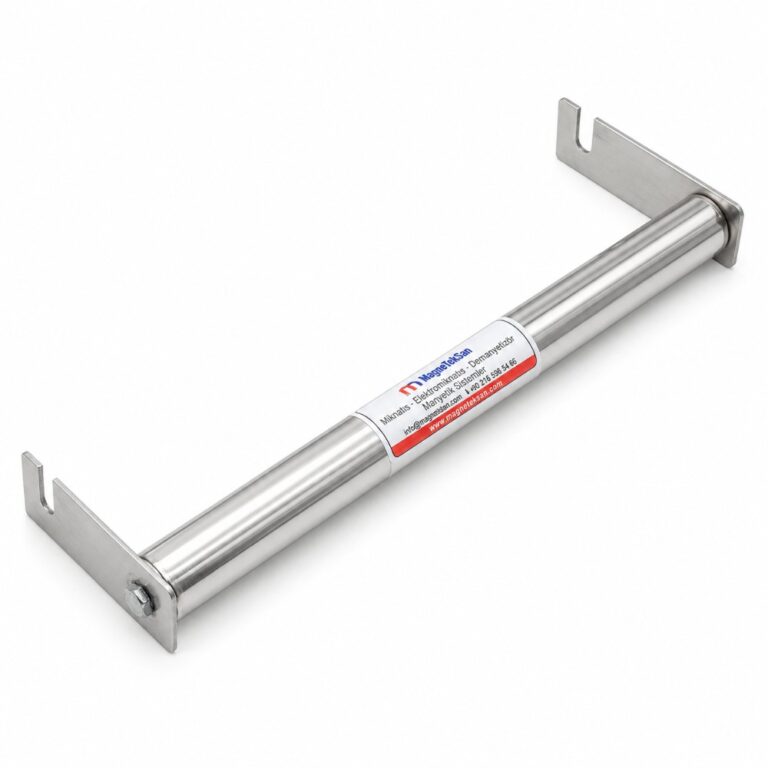
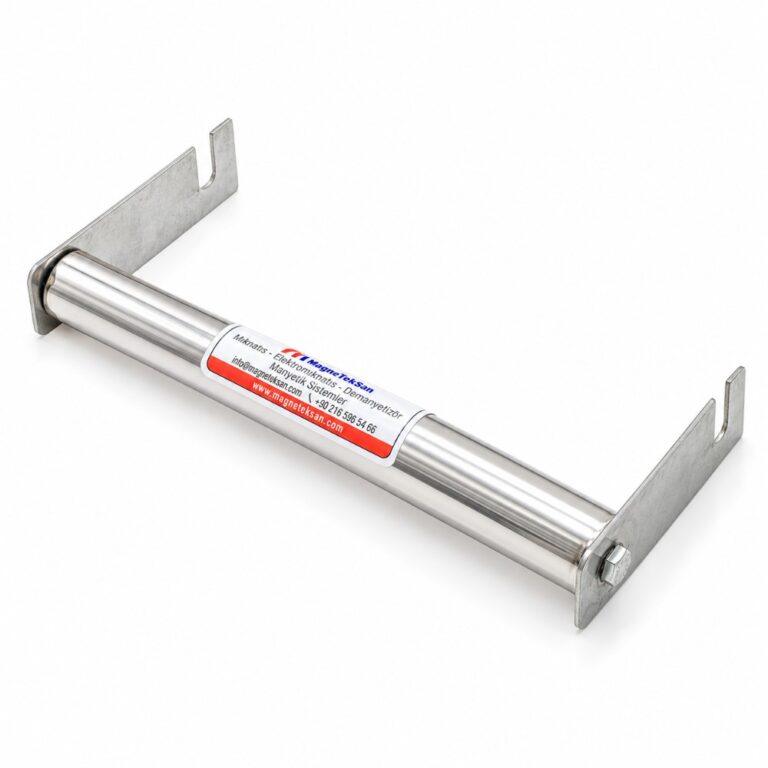
280×400 mm neodyum elek mıknatıs, buğday irmiği üretim hatlarında irmiğin içindeki demir parçalarını paketlemeden önce ayırmak için kullanılır. Altı adet Ø25 mm paslanmaz çubuk, iki yandaki lamalara bağlıdır. Elek, bunker ya da kanal girişindeki çerçeveye oturtulur; irmik çubukların arasından süzülerek geçerken metal, çubuk yüzeyinde kalır.
| Özellik |
Değer |
| Ürün tipi |
Köşeli neodyum elek mıknatıs |
| Model kodu |
280×400 mm Ø25×6 S872T |
| Stok kodu |
MGK-EL-337 |
| Ölçü |
280×400 mm |
| Çubuk |
6 adet Ø25 mm |
| Manyetik alan |
7000 Gauss |
| Mıknatıs malzemesi |
Neodyum (NdFeB) |
| Gövde |
Paslanmaz çelik |
| Sızdırmazlık |
Sızdırmaz çubuklar |
| Çerçeve |
İki tarafta delikli paslanmaz lama |
| Maks. çalışma sıcaklığı |
80 °C |
Buğday İrmiği Üretiminde Metal Nereden Gelir?
İrmik, durum buğdayının valslerde kırılıp eleklerden ve sasörlerden geçirilmesiyle elde edilir. Bu yolda ürün metalle sürekli temas eder. Vals yüzeyleri zamanla aşınır, plansifter eleklerinin telleri kopar. Vals talaşı ve kopuk tel parçaları irmikle aynı boyda olduğu için eleklerden kolayca geçer ve pakete kadar gidebilir. Elevatör ve helezonlardan düşen daha iri parçalar da silo sonrası hatta karışabilir. Paketlemeden önceki son durak elek mıknatıstır.
Buğday İrmiği Hattında Elek Mıknatıs Nereye Konur?
- İrmik sasörünün çıkışında
- İrmik silosundan paketlemeye inen kanalın girişinde
- Paketleme makinesinin besleme bunkerinde
Elek yatay durmalı ve irmiğin tamamı çubukların arasından geçmelidir. Kenarlardan boşluk kalırsa ürünün bir kısmı mıknatısa hiç değmeden akar.
Neden Altı Çubuk ve 7000 Gauss?
İrmik kuru, taneli ve serbest akan bir üründür; çubuk arasından tıkanmadan geçer. 7000 Gauss değeri çubuk yüzeyinde ölçülür ve iki çubuğun tam ortasında alan daha zayıftır. Bu yüzden ürünün çubuklara yakın akması, yani eleğin bunker kesitini tam kapatması önemlidir. Kopmuş tel, cıvata ve vals talaşı gibi parçalar için bu güç yeterlidir. Hattınızda çok ince demir tozu çıkıyorsa aynı ölçüyü 10000 Gauss olarak da üretebiliyoruz.
Model Kodunun Açılımı
Ø25×6 S872T kodu şöyle okunur:
- Ø25×6: 6 adet Ø25 mm çubuk
- S: Sızdırmaz çubuk
- 8: En fazla 80 °C çalışma sıcaklığı
- 7: 7000 Gauss manyetik alan
- 2T: İki taraf lamalı çerçeve
Temizlik
İrmik unlu bir toz bırakır, metal bu tozun altında görünmeyebilir. Eleği çerçevesinden çıkarın, önce tutulan metali eldivenle çubuğun ucuna doğru kaydırıp alın, kalan irmik tozunu sonra kuru bir fırçayla temizleyin. Bunu her vardiya başında yapıp çıkan metali not ederseniz hangi makinenin aşındığını erkenden görürsünüz.
Sıkça Sorulan Sorular
İrmik çubukların arasında tıkanır mı?
Kuru irmik çubuk aralarından rahat akar. Nem alan ürünlerde aralar zamanla dolabilir; vardiya başı temizliği bunu da önler.
Buğday irmiği bunkerimin ölçüsü farklı, uyar mı?
Elek bunkerin iç ölçüsüne göre üretilir. Bunker iç ölçüsünü ve ürünün geldiği yönü bize iletmeniz yeterli.
Metal dedektörü varken elek mıknatıs gerekir mi?
Metal dedektörü metali bulur ve paketi hattan ayırır; mıknatıs ise metali paketlemeden önce üründen alır. İkisi birlikte kullanılınca hem fire düşer hem de dedektör daha az alarm verir.
Paslanmaz elek telini de tutar mı?
304 ve 316 gibi östenitik paslanmaz çelik manyetik değildir ya da çok zayıf manyetiktir. Soğuk çekilmiş elek teli kısmen manyetiklik kazandığı için bir kısmı çubukta tutulur, ancak hepsi tutulmaz. Paslanmaz parçalar metal dedektöründe de en zor yakalanan metaldir; bu yüzden elek tellerinin düzenli kontrolü önemlidir.