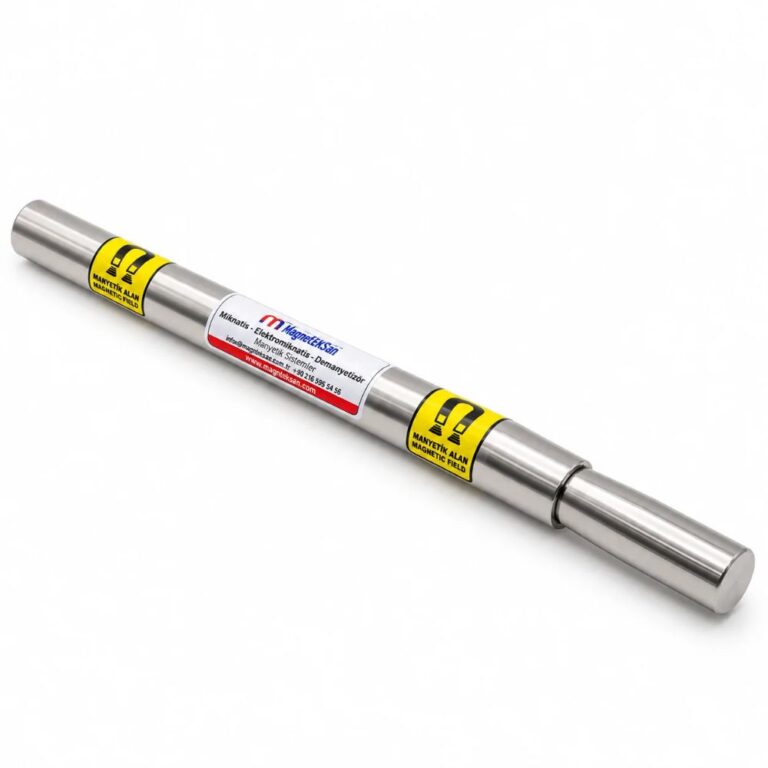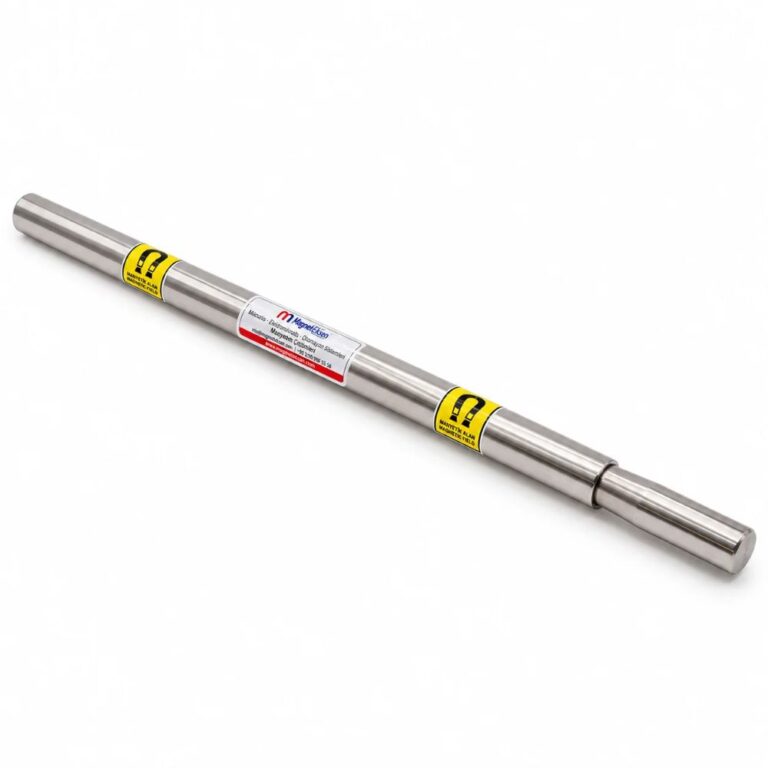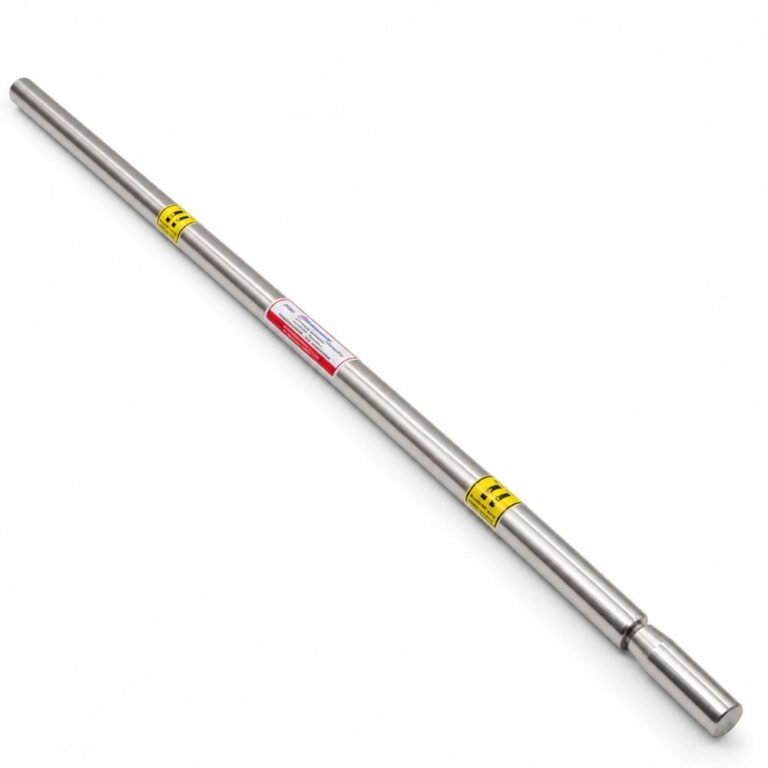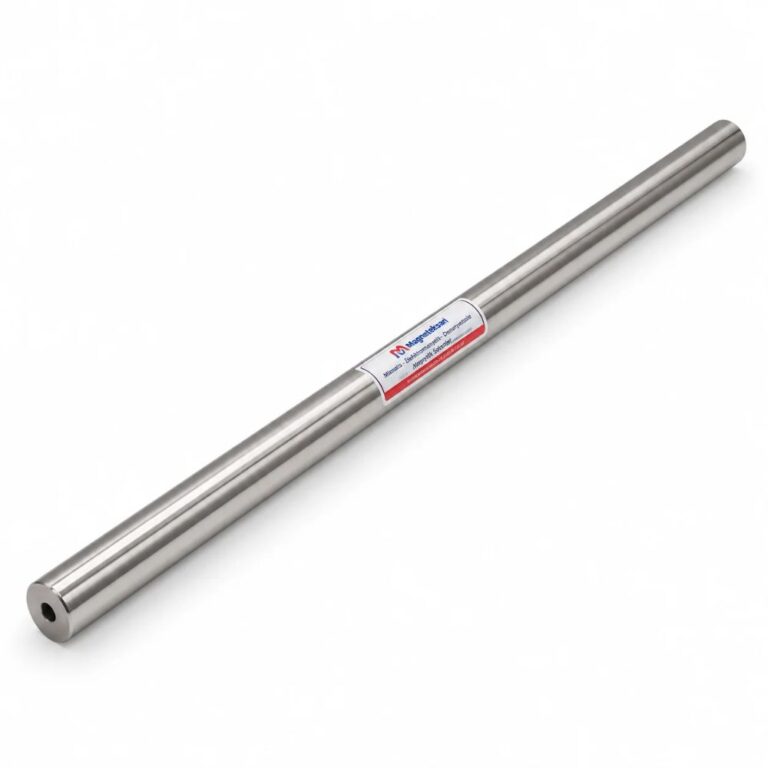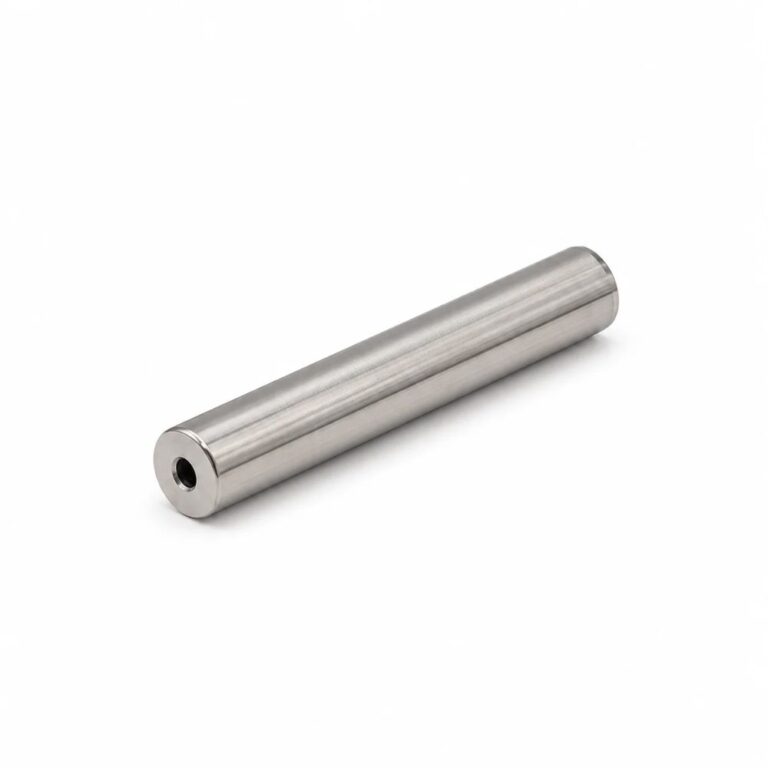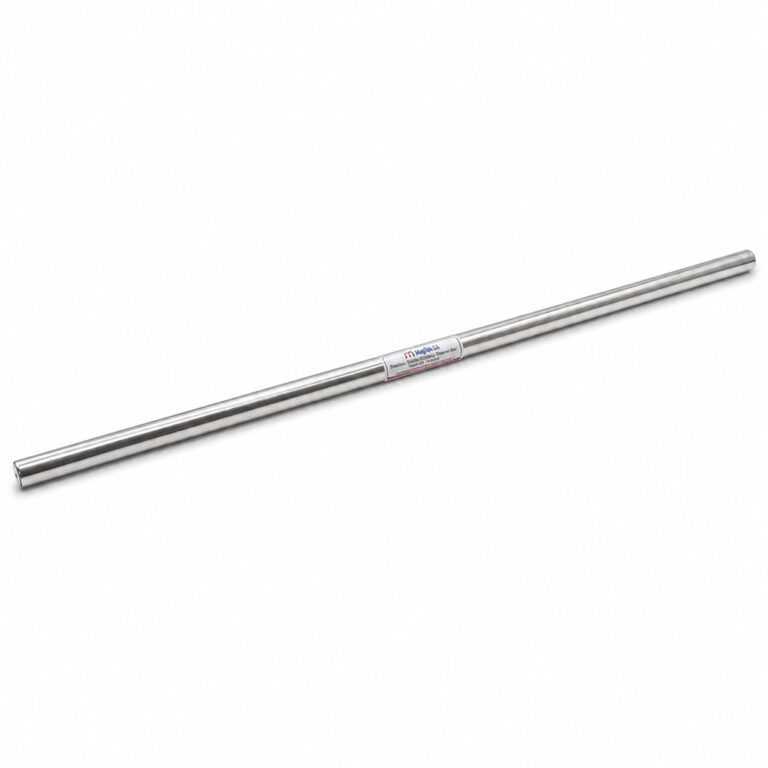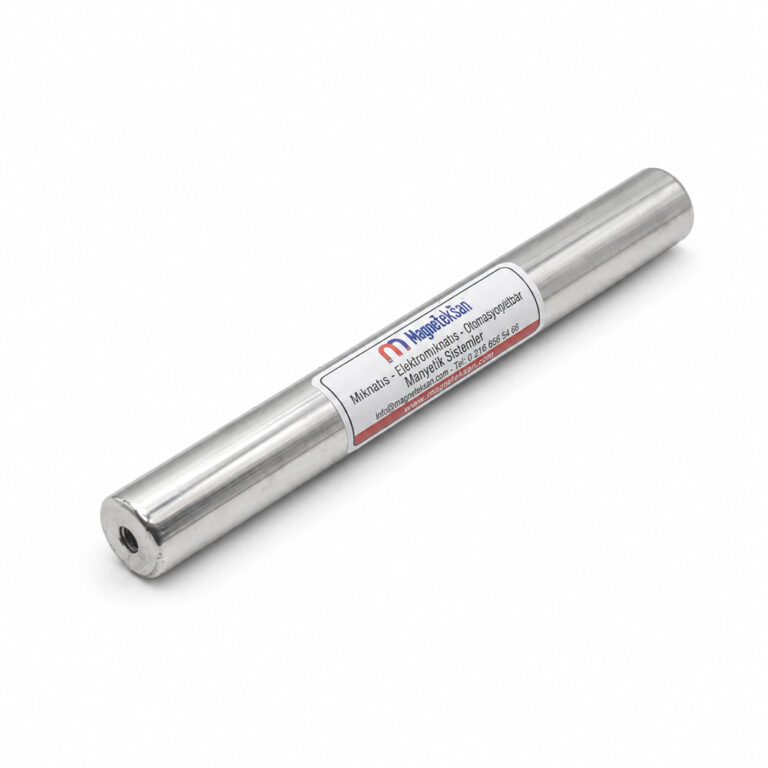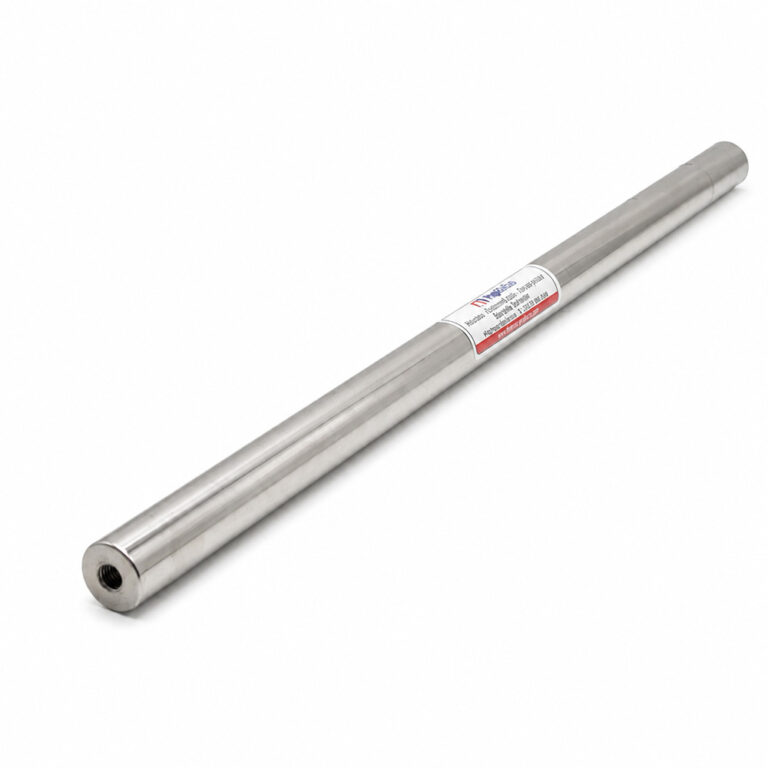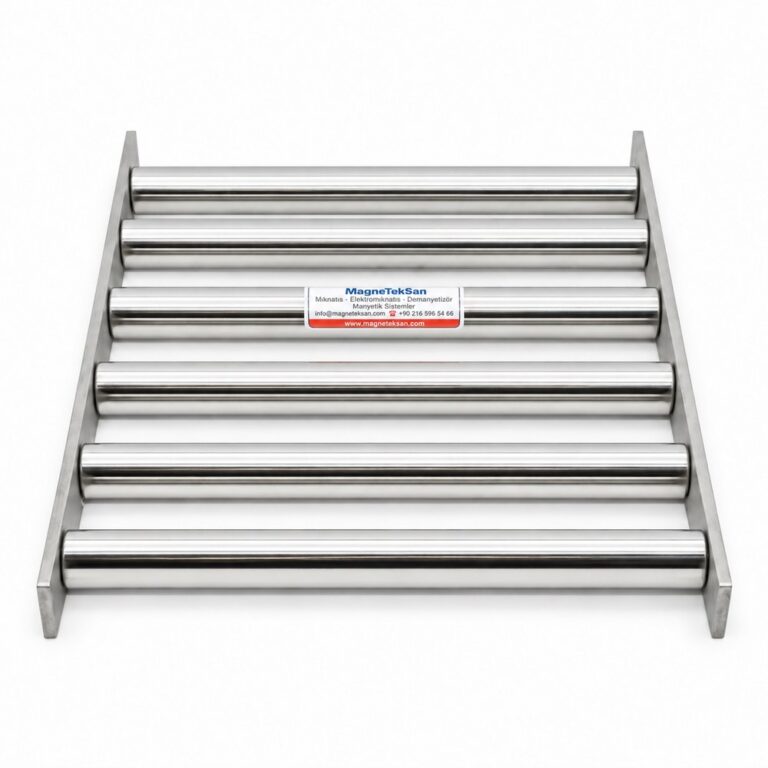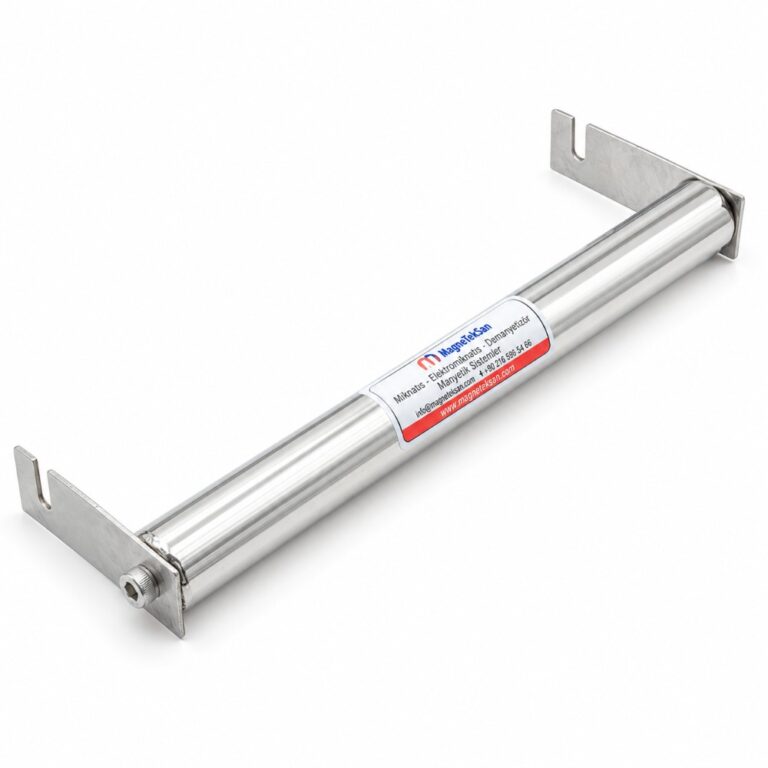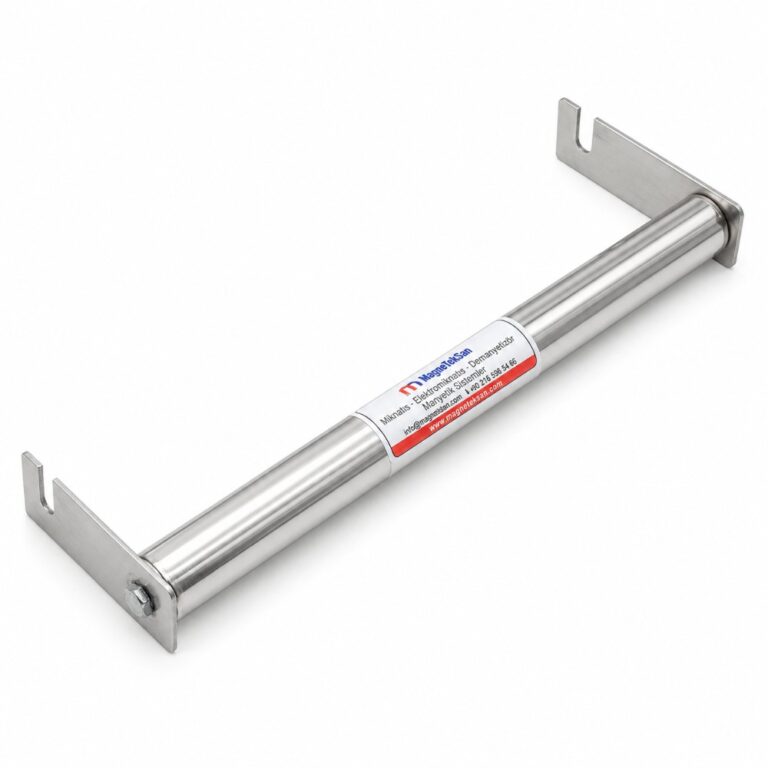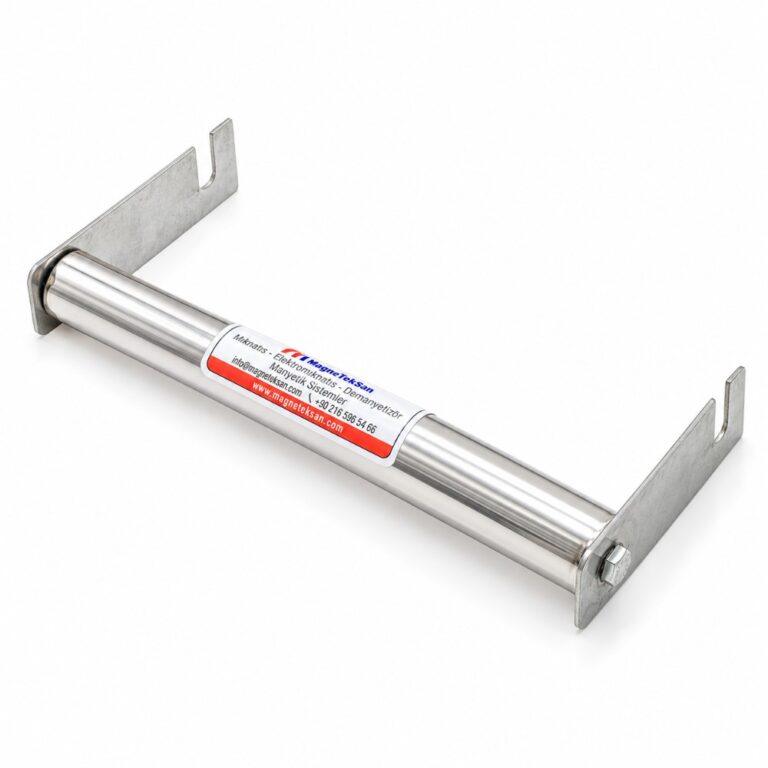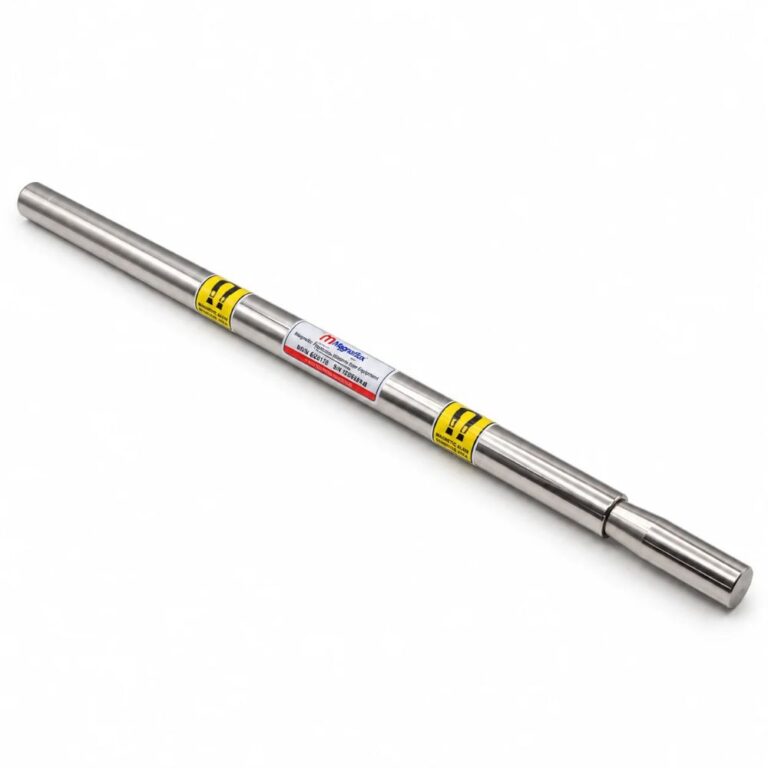
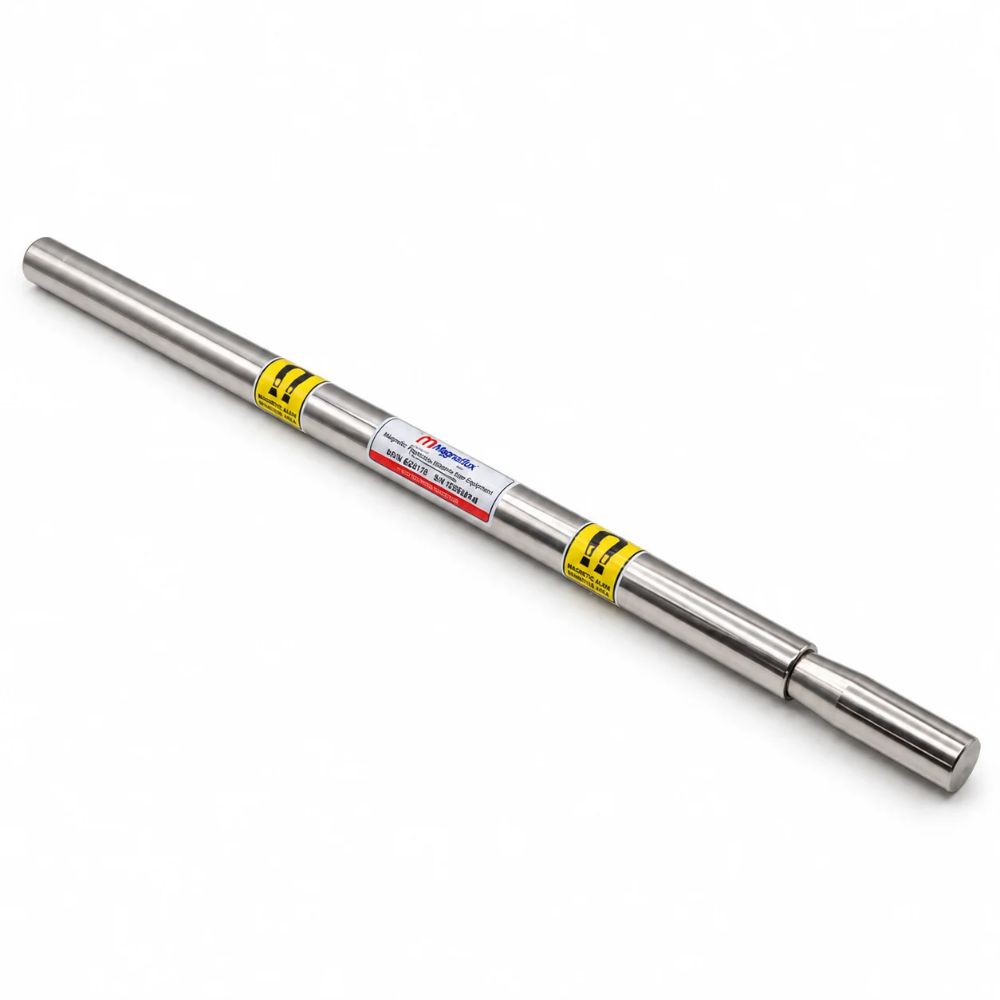
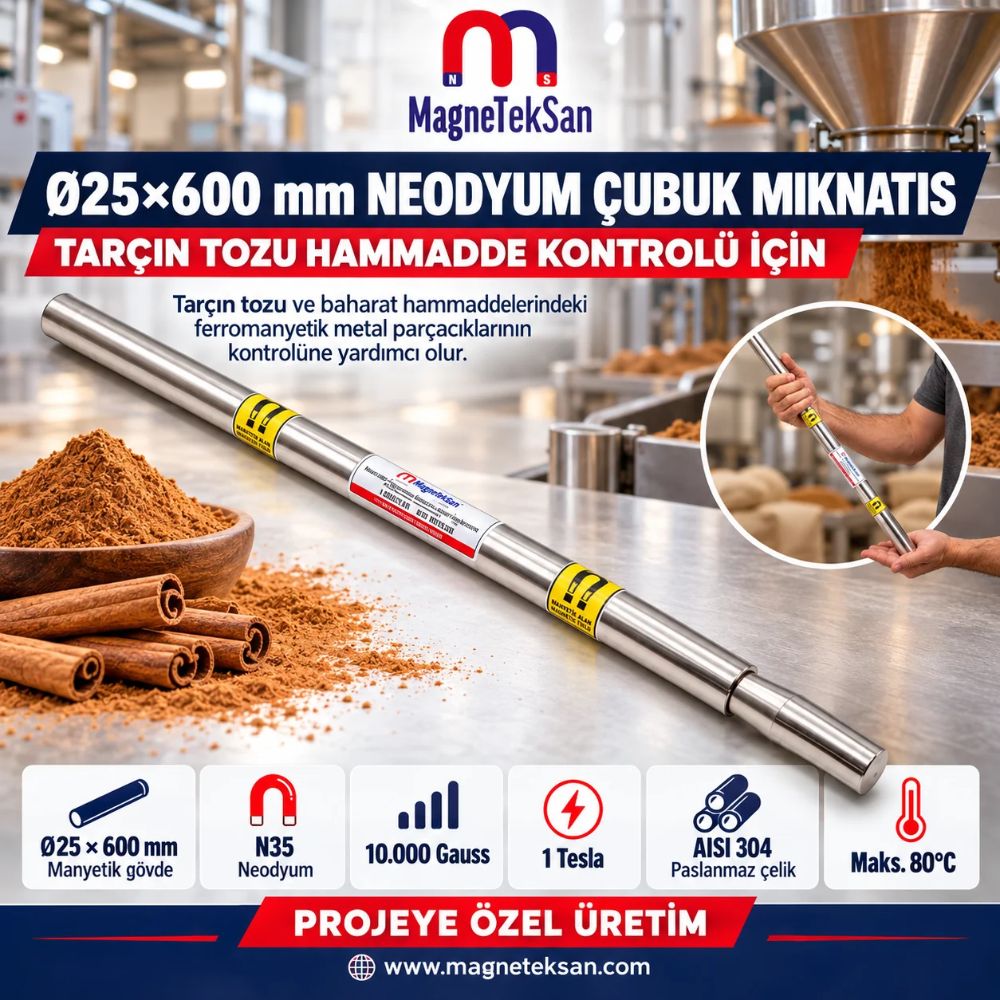
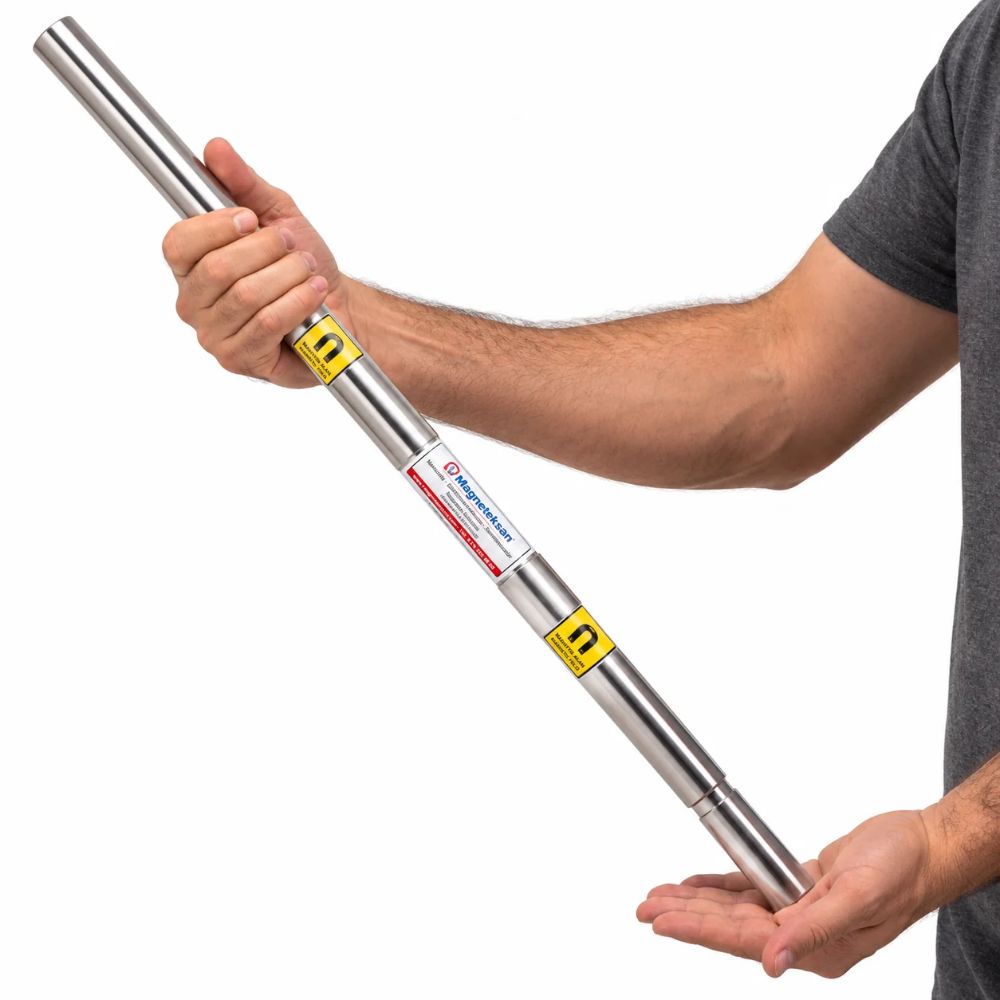
Ø25×600 mm Neodyum Çubuk Mıknatıs, tarçın tozu ve baharat hammaddelerinde ferromanyetik metal parçacıklarının kontrolüne yardımcı olmak amacıyla kullanılabilir. N35 kalite neodyum mıknatıs sistemi, 10.000 Gauss (1 Tesla) manyetik alanı ve komple AISI 304 paslanmaz çelik yapısıyla üretilmiştir. Manyetik gövde uzunluğu 600 mm, maksimum çalışma sıcaklığı 80°C’dir.
| Özellik | Değer |
|---|---|
| Ürün türü | Neodyum çubuk mıknatıs |
| Hedef kullanım alanı | Tarçın tozu hammadde kontrolü |
| Alternatif uygulama | Baharat hammadde kontrolü |
| Manyetik gövde ölçüsü | Ø25×600 mm |
| Manyetik gövde çapı | Ø25 mm |
| Manyetik gövde uzunluğu | 600 mm |
| Manyetik malzeme | Neodyum (NdFeB) |
| Mıknatıs kalitesi | N35 |
| Manyetik alan | 10.000 Gauss |
| Tesla karşılığı | 1 Tesla |
| Yapı malzemesi | AISI 304 paslanmaz çelik |
| Gövde geometrisi | Silindirik |
| Maksimum çalışma sıcaklığı | 80°C |
| Uç yapısı | Daraltılmış metal uzantı |
| Ölçülendirme | 600 mm yalnızca manyetik gövde |
| Hedeflenen kirleticiler | Ferromanyetik metal parçacıkları |
1. Ø25×600 mm Neodyum Çubuk Mıknatıs Nedir?
Ø25×600 mm neodyum çubuk mıknatıs, endüstriyel hammadde kontrol uygulamalarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olmak amacıyla kullanılan silindirik bir manyetik ayırma elemanıdır. Tarçın tozu ve benzeri baharat hammaddelerinin kontrolü için değerlendirilebilir.
Ürünün ana manyetik gövdesi 25 mm çapında ve 600 mm uzunluğundadır. Bu ölçüler, mıknatısın silindirik çalışma bölümünü ifade eder ve daraltılmış uç uzantısını kapsamaz.
Manyetik sistemde N35 kalite neodyum mıknatıs kullanılmaktadır. Bildirilen manyetik alan değeri 10.000 Gauss olup bu değer 1 Tesla’ya eşittir.
Ürün komple AISI 304 paslanmaz çelik yapıya sahiptir. Maksimum çalışma sıcaklığı 80°C olan bu manyetik çubuk, uygun üretim koşullarında metal parçacıklarının kontrolüne destek sağlayabilir.
2. Tarçın Tozu Hammadde Kontrolünde Kullanımı
Tarçın tozu, gıda üretiminde tat ve aroma vermek amacıyla kullanılan bir baharat hammaddesidir. Özellikle bisküvi, kurabiye ve farklı pastacılık ürünlerinde kullanılabilir.
Tarçın hammaddesi üretim tesisine ulaşmadan önce öğütme, eleme, taşıma ve ambalajlama gibi aşamalardan geçmiş olabilir. Bu işlemlerde yabancı madde risklerinin değerlendirilmesi önemlidir.
Neodyum çubuk mıknatıs, uygun hammadde kontrol noktalarında ferromanyetik metal parçacıklarının tutulmasına yardımcı olabilir. Gerçek kontrol yöntemi hammaddenin özelliklerine ve tesisin ekipman yapısına göre belirlenmelidir.
Manyetik kontrolün bütün metal türlerini veya bütün yabancı maddeleri ortadan kaldırdığı varsayılmamalıdır. İşletmenin kalite prosedürleri kapsamında tamamlayıcı kontrol yöntemleri uygulanabilir.
3. Tarçın Üretiminde Metal Partikül Kontrolü
Tarçının öğütülmesi ve işlenmesi sırasında çeşitli mekanik ekipmanlar kullanılabilir. Bu ekipmanların çalışma şartları, metal kaynaklı yabancı madde riskinin değerlendirilmesini gerektirebilir.
Öğütme makinesi, taşıma ekipmanı ve bağlantı parçaları gibi metal bileşenlerin aşınması, bazı koşullarda küçük parçacıkların oluşmasına neden olabilir. Böyle bir risk uygun kontrollerle yönetilmelidir.
Manyetik çubuk, demir ve belirli ferromanyetik çelik parçacıklarıyla etkileşime girebilir. Bu özellik tarçın hammaddesindeki mıknatıslanabilir kirleticilerin tutulmasına yardımcı olur.
Uygulamanın etkinliği, parçacık özellikleri ve hammadde akış koşullarına bağlıdır. Belirli bir ayırma oranı için proses koşullarında doğrulama yapılması gerekir.
4. N35 Neodyum Mıknatıs Teknolojisi
Bu modelin manyetik sisteminde N35 sınıfı neodyum mıknatıs bulunmaktadır. Neodyum mıknatıslar, yüksek manyetik enerji yoğunluğuna sahip kalıcı mıknatıs malzemelerindendir.
N35 ifadesi kullanılan neodyum malzemenin kalite sınıfını tanımlar. Bu sınıf, mıknatısın teknik karakteristiğinin belirlenmesinde kullanılan bir göstergedir.
Kalıcı neodyum mıknatıs, manyetik alan oluşturmak için elektrik enerjisine ihtiyaç duymaz. Bu nedenle uygun tasarımlarda pasif manyetik ayırma amacıyla kullanılabilir.
Manyetik ayırma performansını yalnızca mıknatıs sınıfı belirlemez. Manyetik alan dağılımı, metal parçacığının özellikleri ve malzeme ile mıknatıs arasındaki mesafe de önemlidir.
5. 10.000 Gauss Manyetik Alan
Ürünün bildirilen manyetik alan değeri 10.000 Gauss’tur. Bu değer, manyetik akı yoğunluğuna ilişkin teknik bir özelliktir.
Manyetik alan, uygun ferromanyetik parçacıkların mıknatıs yüzeyine doğru çekilmesine yardımcı olur. Böylece bu parçacıkların kontrol edilen hammaddeden ayrılması amaçlanır.
Metal parçacığının büyüklüğü, geometrisi ve manyetik özellikleri çekim davranışını değiştirir. Parçacığın mıknatıs yüzeyine uzaklığı da önemli bir etkendir.
10.000 Gauss değeri tek başına belirli mesafeden yakalama garantisi veya kilogram cinsinden çekme kapasitesi anlamına gelmez. Bu tür performans bilgileri ayrıca test edilmelidir.
6. 1 Tesla Manyetik Akı Yoğunluğu
Tesla, manyetik akı yoğunluğunun uluslararası birim sistemindeki ölçü birimidir. Gauss ise aynı büyüklüğü ifade etmek için kullanılan başka bir birimdir.
10.000 Gauss, 1 Tesla değerine karşılık gelir. Bu nedenle ürünün manyetik alan özelliği her iki birimle açıklanabilir.
Farklı manyetik çubuklar karşılaştırılırken ölçüm noktasının ve test koşullarının bilinmesi önemlidir. Farklı noktalardan alınan değerler doğrudan karşılaştırılmamalıdır.
Tesla değeri mıknatısın teknik özelliklerinden biridir ancak ayırma performansını tek başına tanımlamaz. Gerçek uygulama için kontrol yönteminin de değerlendirilmesi gerekir.
7. Ø25 mm Manyetik Gövde Çapı
Manyetik çubuğun ana gövde çapı Ø25 mm’dir. Bu ölçü, paslanmaz çelik dış yüzeyin silindirik geometrisini belirtir.
Gövde çapı, ürünün kullanılacağı kontrol bölgesine yerleştirilmesinde dikkate alınmalıdır. Numune kabının veya üretim ekipmanının boyutları bu açıdan önemlidir.
Silindirik yapı, uygun ferromanyetik parçacıkların farklı yönlerden manyetik yüzeye yaklaşabilmesini sağlar. Ancak manyetik alanın bütün noktalarda aynı olduğu varsayılmamalıdır.
Ø25 mm çap, ana manyetik gövdeye aittir. Fotoğraflarda görülen daraltılmış uç uzantısının çapı ayrıca doğrulanmalıdır.
8. 600 mm Manyetik Gövde Uzunluğu
Ürünün ana manyetik gövde uzunluğu 600 mm’dir. Bu uzunluk yalnızca silindirik manyetik çalışma bölümünü ifade eder.
600 mm uzunluğundaki gövde, uygun şekilde tasarlanmış kontrol bölgelerinde uzun bir manyetik yüzey sağlar. Kullanılabilir alan ve yerleşim şekli uygulamaya bağlıdır.
Ürünün bir ucunda daha dar çaplı metal bir uzantı bulunmaktadır. Bu bölüm, 600 mm manyetik gövde uzunluğuna dâhil değildir.
Montaj planlamasında toplam ürün boyunun ayrıca belirlenmesi gerekir. 600 mm ölçüsü toplam uzunluk olarak kullanılmamalıdır.
9. Komple AISI 304 Paslanmaz Çelik Yapı
Ürün komple AISI 304 paslanmaz çelik yapıyla üretilmiştir. Bu malzeme, endüstriyel uygulamalarda yaygın olarak kullanılan paslanmaz çelik türlerinden biridir.
Paslanmaz çelik dış yüzey, manyetik elemanın kullanım ortamıyla temas eden metal yapısını oluşturur. Uygun yöntemlerle temizlenebilmesi bakım açısından önemlidir.
AISI 304 paslanmaz çeliğin kimyasal dayanımı, kullanılan hammaddelere ve temizlik maddelerine bağlıdır. Her ortamda sınırsız korozyon dayanımı bulunduğu varsayılmamalıdır.
Malzeme kalitesi tek başına belirli bir gıda temas sertifikasını kanıtlamaz. Uygulamanın gerektirdiği malzeme belgeleri ve uygunluk şartları ayrıca değerlendirilmelidir.
10. Baharat Hammadde Kabul Kontrolü
Baharat üretiminde veya baharat kullanan gıda tesislerinde hammadde kabulü önemli bir kontrol aşamasıdır. Gelen ürünler işletmenin belirlediği kalite kriterlerine göre incelenebilir.
Tarçın tozu gibi hammaddeler tedarik zincirinde farklı işlemlerden geçebilir. Bu nedenle yabancı madde risklerinin değerlendirilmesi gerekebilir.
Ø25×600 mm neodyum çubuk, uygun hammadde numunelerinde ferromanyetik parçacıkların kontrolü için değerlendirilebilir. Numune alma yöntemi işletmenin prosedürüne uygun olmalıdır.
Numune üzerinde yapılan kontrol, tüm sevkiyatın tamamen yabancı maddeden arındırıldığını kanıtlamaz. Kontrol kapsamı ve kabul kriterleri ayrıca belirlenmelidir.
11. Tarçın Öğütme Sonrası Kontrol
Tarçın hammaddesi, istenen tane boyutuna ulaşmak için öğütme işleminden geçirilebilir. Bu işlemde mekanik parçalar kullanıldığı için yabancı madde kontrolü değerlendirilebilir.
Öğütme sonrasındaki uygun kontrol noktaları, ferromanyetik metal parçacıklarının tutulmasına yönelik uygulamalar için önemli olabilir. Kontrol noktası proses tasarımına göre belirlenmelidir.
Neodyum çubuk mıknatıs, uygun şekilde konumlandırıldığında mıknatıslanabilir metal parçacıklarının yakalanmasına yardımcı olabilir. Etkinlik, öğütülmüş malzemenin akışına bağlıdır.
Manyetik kontrolün tarçın tozunun tane boyutunu değiştirmediği unutulmamalıdır. Tane boyutu sınıflandırması için mekanik eleme veya farklı yöntemler gerekir.
12. Tarçın Tozu Numune Kontrolü
Hammadde numuneleri, belirli kalite özelliklerinin incelenmesi amacıyla alınabilir. Tarçın tozunda yabancı madde kontrolü bu değerlendirmelerden biri olabilir.
Manyetik çubuk, uygun koşullarda numune içerisindeki ferromanyetik parçacıkların tutulmasına yardımcı olabilir. Kullanım şekli kontrol edilen numunenin miktarına göre planlanmalıdır.
Numunenin homojenliği, kontrol sonuçlarının yorumlanması açısından önemlidir. Numune alma yönteminin tekrarlanabilir olması işletmenin kalite süreçlerini destekler.
Manyetik kontrol sonucu, diğer yabancı madde analizlerinin yerine geçmez. Özellikle manyetik olmayan parçacıklar farklı yöntemlerle kontrol edilmelidir.
13. Kuru Baharatlarda Manyetik Ayırma
Kuru baharatlar, toz veya granül yapıdaki farklı hammaddelerden oluşabilir. Bu ürünlerin akış davranışı tane boyutu ve nem gibi özelliklere bağlıdır.
Manyetik ayırma, uygun tasarlanmış uygulamalarda ferromanyetik metal parçacıklarının tutulmasını amaçlar. Kuru malzemelerin manyetik yüzeyle temas etmesi önemlidir.
Ø25×600 mm neodyum çubuk, tarçın tozu gibi hammaddelerde kullanılabilecek bir manyetik eleman olarak değerlendirilebilir. Uygulama yöntemi ürün özelliklerine göre belirlenmelidir.
Toz malzemenin topaklanması veya düzensiz hareketi ayırma davranışını etkileyebilir. Bu nedenle teorik özelliklerle gerçek proses performansı birbirinden ayrılmalıdır.
14. Pastacılık Üretiminde Tarçın Kullanımı
Tarçın, çeşitli pastacılık ürünlerinde aroma vermek amacıyla kullanılabilir. Kurabiye, bisküvi ve bazı waffle çeşitlerinde değerlendirilen hammaddelerden biridir.
Pastacılık tesislerinde baharatların üretim öncesi kalite kontrolü, diğer hammadde kontrolleriyle birlikte yürütülebilir. Ferromanyetik parçacıkların kontrolü bu kapsamda değerlendirilebilir.
Neodyum çubuk mıknatıs, uygun tarçın numunelerinde metal kontrolüne yardımcı olabilir. Ürünün kullanılması belirli bir reçeteye veya markaya bağlı değildir.
Hammadde kontrolünde kullanılan ekipmanın temiz ve mekanik olarak sağlam olması önemlidir. Böylece kontrol ekipmanının kendisinden kaynaklanabilecek sorunların önüne geçilmesi amaçlanır.
15. Waffle ve Bisküvi Üretiminde Baharat Kontrolü
Waffle ve bisküvi üretiminde ürün çeşidine göre tarçın veya farklı baharatlar kullanılabilir. Bu hammaddelerin hazırlanma şekli üretim reçetesine bağlıdır.
Baharatların üretim öncesi kontrolü, yabancı madde risklerinin yönetilmesi açısından değerlendirilebilir. Manyetik ayırma bu kontrol yöntemlerinden biridir.
Ø25×600 mm neodyum çubuk, uygun bir baharat kontrol noktasında ferromanyetik parçacıkların tutulmasına yardımcı olabilir. Bu kullanım, ürünün önerilen uygulamasıdır.
Belirli bir firmanın üretim hattında mıknatısın doğrudan bu amaçla kullanıldığı doğrulanmadığından kesin montaj veya proses iddiasında bulunulmamaktadır.
16. Baharat Transfer Noktalarında Manyetik Kontrol
Tarçın tozu gibi baharat hammaddeleri üretim tesisi içerisinde farklı ekipmanlar arasında aktarılabilir. Transfer yöntemi tesisin yapısına göre değişiklik gösterebilir.
Transfer noktaları, uygun tasarım koşullarında manyetik kontrol için değerlendirilebilir. Manyetik çubuğun malzeme akışıyla etkileşim kurabilecek şekilde konumlandırılması önemlidir.
600 mm uzunluğundaki manyetik gövdenin kullanılacağı ekipmana mekanik olarak uygun olması gerekir. Montaj alanı ve bakım erişimi birlikte düşünülmelidir.
Ürün için belirli bir debi, basınç dayanımı veya otomatik temizleme kapasitesi doğrulanmamıştır. Bu nedenle teknik açıklamada böyle performans değerleri kullanılmamaktadır.
17. Kalıcı Mıknatısla Çalışma Prensibi
Neodyum çubuk mıknatıs, kalıcı mıknatıs teknolojisiyle çalışır. Manyetik alan oluşturmak için sürekli elektrik beslemesine ihtiyaç duyulmaz.
Manyetik alan, uygun ferromanyetik parçacıklarla etkileşime girerek bunların yüzeyde tutulmasına yardımcı olur. Bu etki normal kullanımda süreklidir.
Elektrik gerekmemesi, ürünün manyetik kuvvetinin istenildiğinde kapatılabildiği anlamına gelmez. Kalıcı mıknatıslarla çalışırken çekim etkisi daima dikkate alınmalıdır.
Taşıma ve temizlik sırasında metal parçaların ani şekilde mıknatısa yaklaşmasına karşı önlem alınmalıdır. Güvenli çalışma prosedürleri uygulanmalıdır.
18. Ferromanyetik Metal Parçacıklarının Tutulması
Ferromanyetik parçacıklar, manyetik alanla güçlü etkileşim gösteren malzemelerden meydana gelir. Demir ve bazı çelik türleri bu gruptadır.
Neodyum manyetik çubuk, uygun koşullarda bu parçacıkları kendisine çekerek yüzeyinde tutabilir. Böylece hammaddeden ayrılmalarına yardımcı olur.
Parçacığın boyutu, biçimi, malzeme bileşimi ve mıknatısa uzaklığı tutma davranışını etkiler. Ayrıca malzeme akışının hızı önemlidir.
Manyetik olmayan yabancı maddelerin bu yöntemle güvenilir biçimde tutulması beklenmemelidir. Gerekli durumlarda tamamlayıcı kontrol sistemleri kullanılmalıdır.
19. Manyetik Çubuk ile Mekanik Elek Arasındaki Fark
Mekanik elekler, hammaddeleri belirli açıklık ölçülerine göre ayırmaya yarar. Bu yöntem parçacık büyüklüğüne dayalıdır.
Manyetik çubuklar ise parçacığın manyetik özelliklerinden yararlanır. Bu nedenle fiziksel tane boyutu elemesi yapmaz.
Tarçın tozu üretiminde mekanik eleme ve manyetik ayırma farklı amaçlarla değerlendirilebilir. İhtiyaç duyulduğunda iki yöntem aynı kalite kontrol sisteminde bulunabilir.
Ø25×600 mm neodyum çubuk için belirli bir mikron eleme hassasiyeti verilmemektedir. Ürünün temel işlevi manyetik metal kontrolüdür.
20. Manyetik Çubuk ile Metal Dedektörü Arasındaki Fark
Manyetik çubuk, uygun ferromanyetik metal parçacıklarını fiziksel olarak tutmaya yardımcı olur. Çalışma prensibi kalıcı mıknatısın çekim etkisine dayanır.
Metal dedektörleri ise farklı metal kirleticilerini tespit etmek için elektronik algılama teknolojileri kullanabilir. Tespit kapasitesi cihazın tasarımına göre değişir.
Manyetik ayırma ile metal algılama aynı işlev değildir. Bir ekipmanın bütün uygulamalarda diğerinin yerine geçebileceği varsayılmamalıdır.
Gıda tesislerinde kontrol sistemleri, risk değerlendirmesine ve üretim gerekliliklerine göre belirlenmelidir. Gerektiğinde farklı yöntemler birlikte kullanılabilir.
21. Maksimum 80°C Çalışma Sıcaklığı
Ürünün maksimum çalışma sıcaklığı 80°C’dir. Bu sınır, manyetik çubuğun kullanılacağı prosesin sıcaklığı belirlenirken dikkate alınmalıdır.
Neodyum mıknatıslar aşırı sıcaklıklardan etkilenebilir. Uygun olmayan sıcaklık koşulları manyetik özelliklerde kayba yol açabilir.
Tarçın tozu üretiminde öğütme ve kurutma gibi işlemler farklı sıcaklık koşullarına sahip olabilir. Manyetik çubuğun yerleştirileceği noktanın gerçek sıcaklığı kontrol edilmelidir.
80°C üzerindeki uygulamalar için ürünün uygun olduğu varsayılmamalıdır. Daha yüksek sıcaklıklı proseslerde farklı teknik özelliklere sahip sistemler gerekebilir.
22. Manyetik Çubuğun Temizlenmesi
Manyetik çubuk üzerinde biriken ferromanyetik parçacıkların uygun aralıklarla uzaklaştırılması gerekir. Temizlik sıklığı uygulamanın kirletici yüküne bağlıdır.
Temizlik öncesinde kullanılan ekipmanın güvenli duruma getirilmesi önemlidir. Hareketli veya basınçlı sistemlerde gerekli güvenlik prosedürleri uygulanmalıdır.
AISI 304 paslanmaz çelik yüzeyin çizilmemesi ve mekanik zarar görmemesi için uygun araçlar kullanılmalıdır. Aşındırıcı temizlik yöntemlerinden kaçınılmalıdır.
Temizlik sonrasında çubuk yüzeyi kontrol edilmeli ve kalıntı bulunmadığından emin olunmalıdır. Hasarlı ekipmanlar yeniden kullanımdan önce değerlendirilmelidir.
23. Baharat Kalıntılarının Temizlikte Değerlendirilmesi
Tarçın tozu gibi ince hammaddeler, ekipman yüzeylerine tutunabilir. Bu nedenle manyetik kontrol ekipmanının temizliği yalnızca metal parçacıklarının alınmasıyla sınırlı düşünülmemelidir.
Ürün kalıntılarının temizlenmesinde işletmenin hijyen prosedürleri esas alınmalıdır. Kullanılan yöntem, paslanmaz çelik yapıyla uyumlu olmalıdır.
Temizlik maddelerinin ürün yüzeyinde istenmeyen kalıntı bırakmaması önemlidir. Gıda üretimiyle ilişkili uygulamalarda bu konu ayrıca kontrol edilmelidir.
Manyetik çubuk tekrar kullanıma alınmadan önce yüzey bütünlüğü ve temizlik durumu incelenmelidir. Gereken kontroller işletmenin kalite sistemi kapsamında yürütülmelidir.
24. Daraltılmış Metal Uç Uzantısı
Ürün fotoğraflarında silindirik ana gövdenin bir ucunda daha dar çaplı metal bir uzantı bulunmaktadır. Bu bölüm, ürünün fiziksel yapısının ayırt edici bir unsurudur.
600 mm uzunluk bilgisi yalnızca ana manyetik gövde için geçerlidir. Daraltılmış metal uzantı bu ölçüye dâhil değildir.
Uç bölümünün kesin işlevi ve ölçüleri belirtilmemiştir. Bu nedenle otomatik temizleme, kilitleme veya özel bağlantı mekanizması olduğu iddia edilmemektedir.
Montaj uygulaması söz konusu olduğunda uç uzantısının teknik çizimle değerlendirilmesi gerekir. Böylece doğru bağlantı ve yerleşim koşulları belirlenebilir.
25. Manyetik Çubuğun Periyodik Bakımı
Manyetik çubukların düzenli kontrol edilmesi, fiziksel durumlarının izlenmesine yardımcı olur. Paslanmaz yüzeyde çizik, darbe veya deformasyon bulunup bulunmadığı incelenmelidir.
Manyetik yüzeyde biriken parçacık miktarı, üretim koşullarına ilişkin bilgi sağlayabilir. Bu gözlemler bakım aralıklarının belirlenmesinde kullanılabilir.
Gövdenin uzun olması nedeniyle mekanik eğilme veya yanlış yükleme riskleri de değerlendirilmelidir. Daraltılmış uç uzantısının durumu ayrıca kontrol edilmelidir.
Ürün için sabit bir bakım aralığı doğrulanmamıştır. Bakım planı kullanım yoğunluğu ve işletmenin kontrol prosedürlerine göre oluşturulmalıdır.
26. Tarçın Hammadde Kontrolünde Kalite Yönetimi
Tarçın gibi baharat hammaddelerinin kalite kontrolü, tedarik ve üretim aşamalarında çeşitli değerlendirmeleri içerebilir. Yabancı madde kontrolü bu çalışmaların bir parçasıdır.
Manyetik ayırma ekipmanları, uygun ferromanyetik parçacıkların kontrolü için kullanılabilir. Kontrol yöntemi hammaddenin özelliklerine uygun seçilmelidir.
Ø25×600 mm neodyum çubuk, gerekli koşullar sağlandığında manyetik kontrol uygulamalarında değerlendirilebilir. Bununla birlikte doğrulanmış bir yakalama yüzdesi belirtilmemektedir.
Kalite yönetiminin başarısı yalnızca manyetik alan değerine bağlı değildir. Numune alma, temizlik, bakım ve kontrol kayıtları da önem taşır.
27. Ø25×600 mm Neodyum Çubuk Seçim Kriterleri
Manyetik çubuk seçiminde ürünün çapı, uzunluğu, manyetik alanı ve çalışma sıcaklığı temel teknik parametrelerdir. Malzeme özellikleri de uygulamaya uygun olmalıdır.
Bu modelin manyetik gövdesi Ø25×600 mm ölçülerindedir. Uç uzantısı 600 mm uzunluk ölçüsünün dışında kalır.
Ürün N35 kalite neodyum mıknatıs, 10.000 Gauss manyetik alan ve komple AISI 304 paslanmaz çelik yapıya sahiptir. Maksimum çalışma sıcaklığı 80°C’dir.
Uygun kullanım için hammadde akışı, kontrol yöntemi, temizleme gereksinimleri ve montaj geometrisi değerlendirilmelidir. Gerekli durumlarda uygulamaya özel teknik doğrulama yapılmalıdır.
28. Magneteksan Tarçın Tozu Hammadde Kontrol Mıknatısı
Magneteksan, endüstriyel üretim süreçleri için neodyum manyetik çubuklar ve farklı manyetik ayırma ekipmanları üretmektedir. Ø25×600 mm model, tarçın tozu hammadde kontrolü için değerlendirilebilecek ürünlerden biridir.
600 mm uzunluğundaki manyetik gövde, 25 mm çapında silindirik yapıya sahiptir. Daraltılmış metal uç uzantısı manyetik gövde uzunluğuna dâhil değildir.
N35 kalite neodyum mıknatıs, 10.000 Gauss (1 Tesla) manyetik alan, komple AISI 304 paslanmaz çelik yapı ve maksimum 80°C çalışma sıcaklığı ürünün doğrulanmış özelliklerini oluşturur.
Tarçın tozu ve benzeri baharat hammaddelerinde ferromanyetik metal parçacıklarının kontrolü için uygun kullanım koşulları değerlendirilmelidir. Doğru ekipman seçimi, düzenli bakım ve işletmenin kalite prosedürleri birlikte ele alınmalıdır.