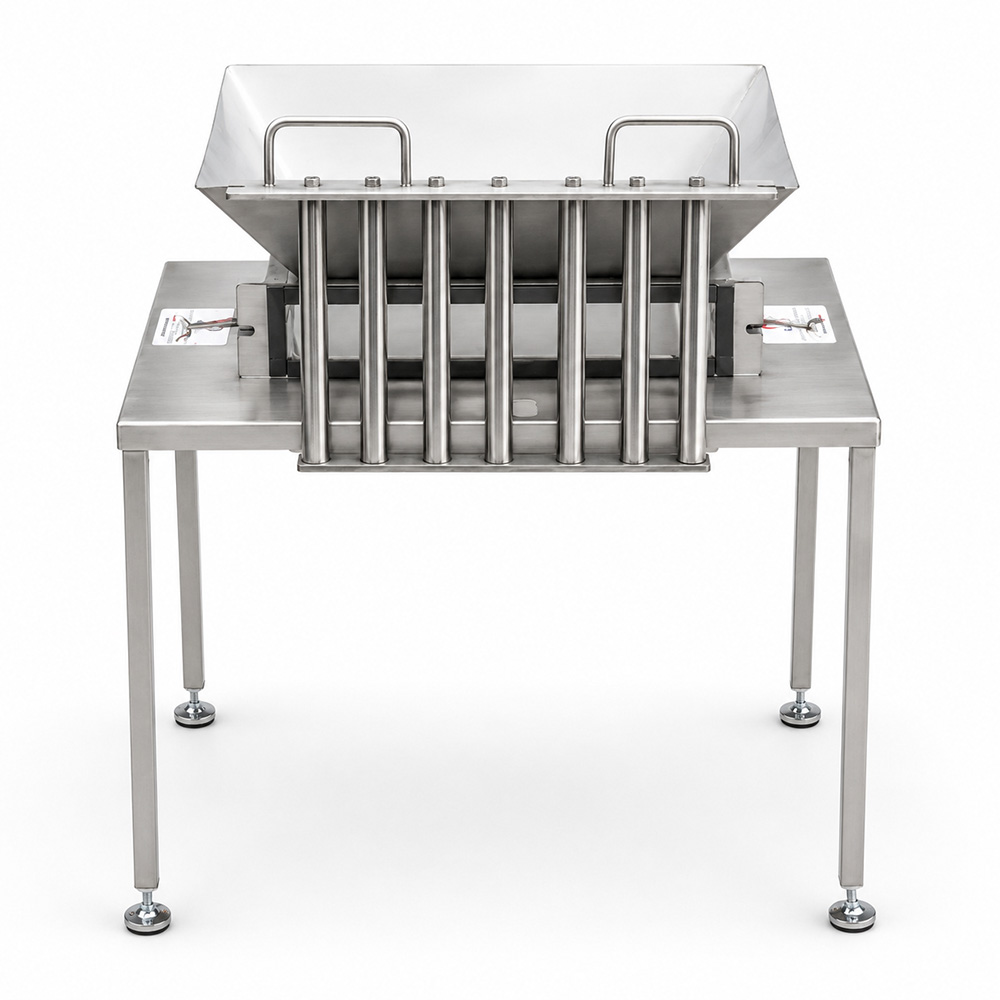
Tartı ve Çuvallama İşlemleri İçin 350×200 mm Neodyum Elek Mıknatıs
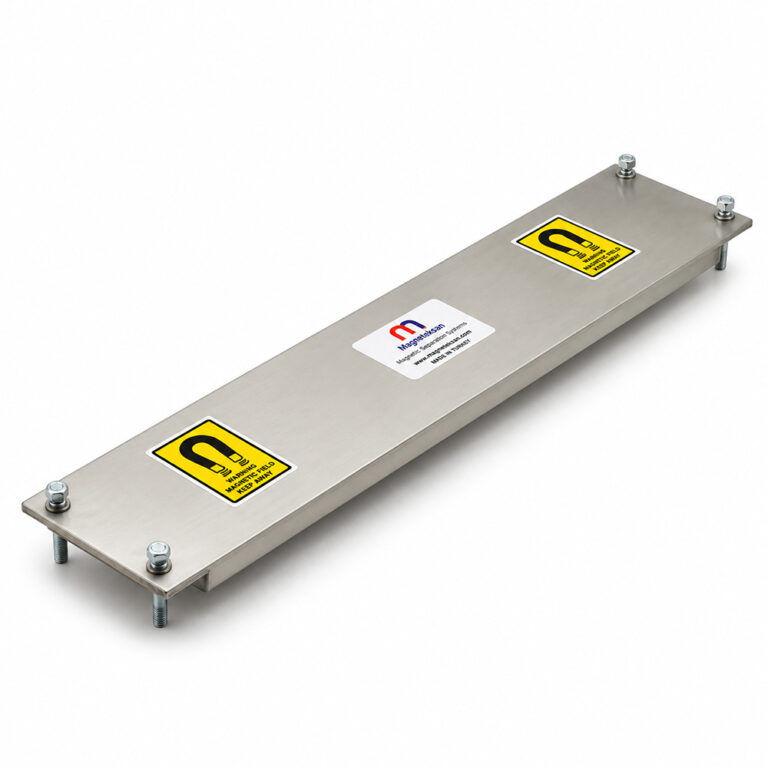
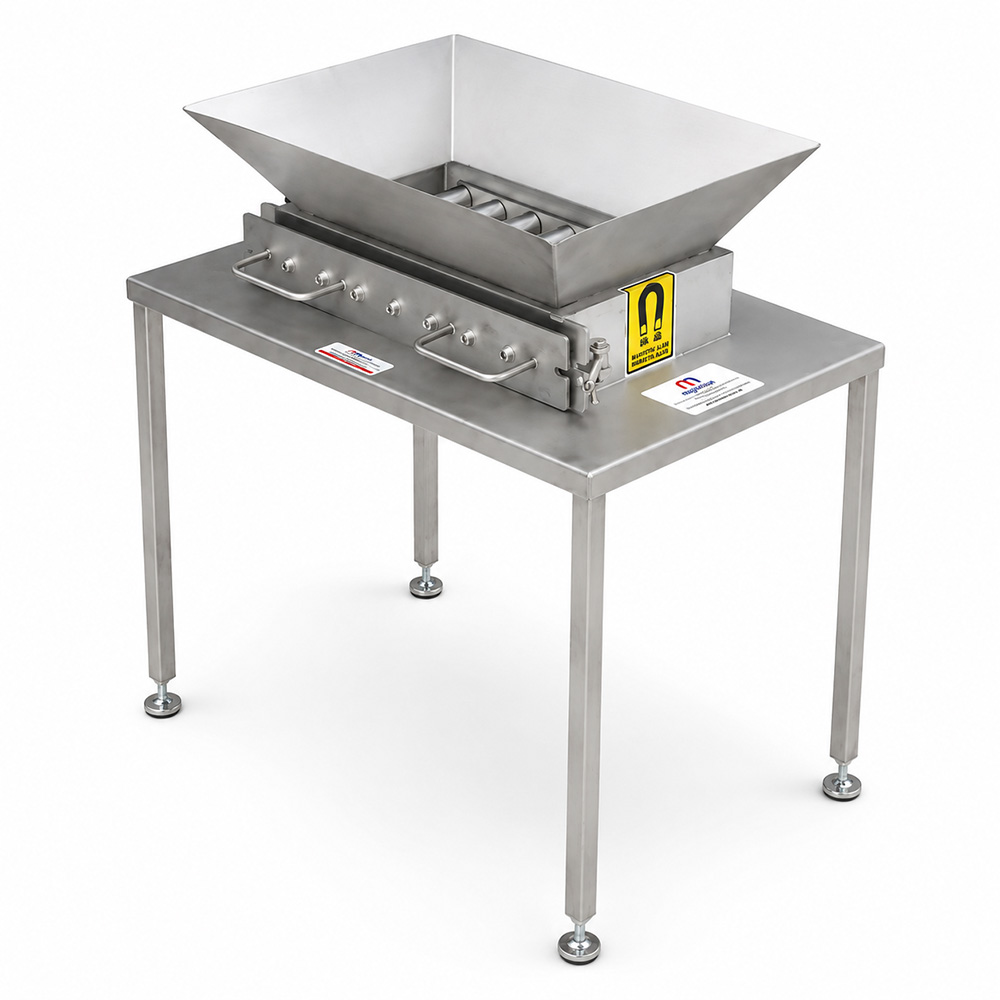
350×200 mm tartı üstü neodyum elek mıknatıs, hammadde çuvallama ve tartım işlemleri sırasında ürün içerisindeki ferromanyetik metal parçacıklarının ayrıştırılmasına yardımcı olmak amacıyla tasarlanmıştır.
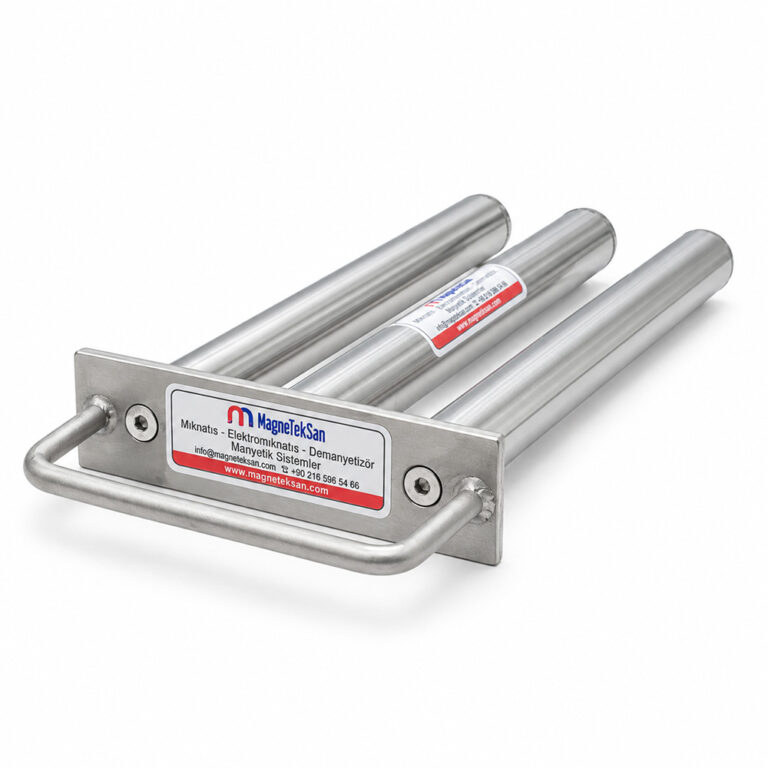
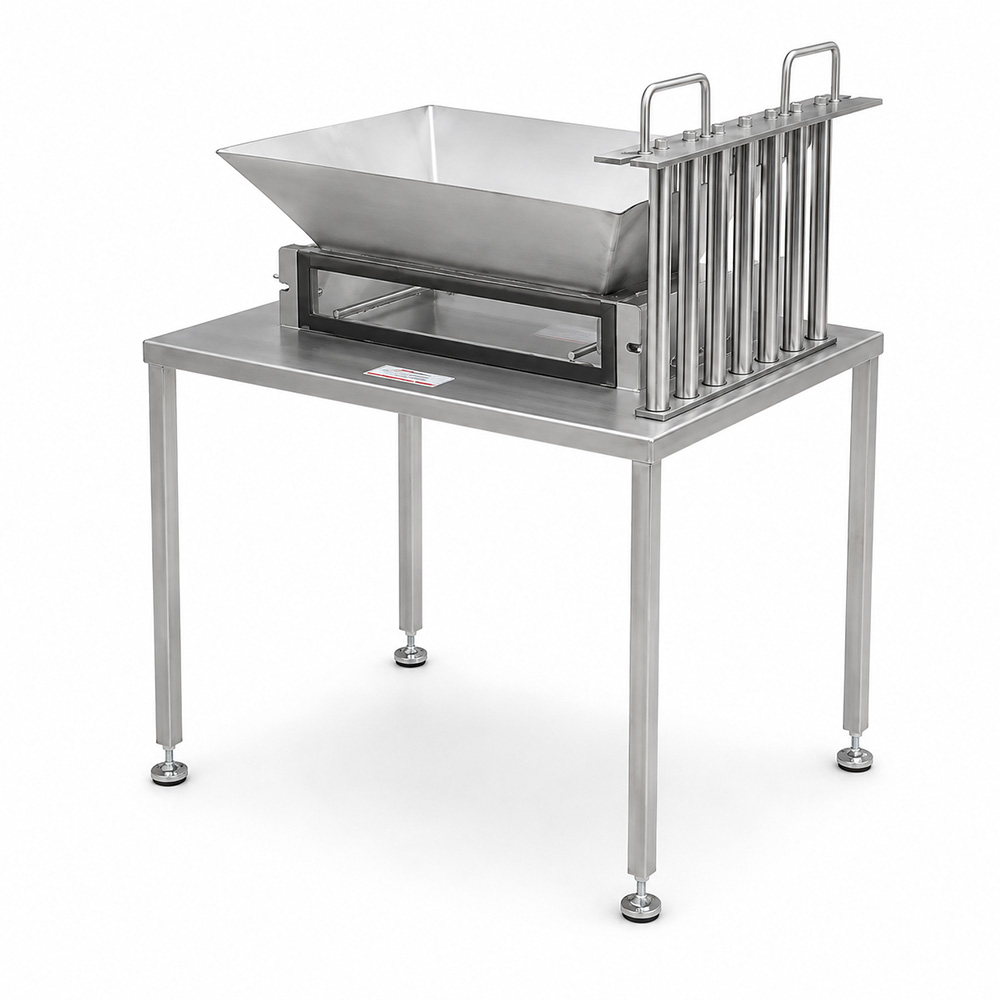
Ürün üzerinde 7 adet Ø25 mm neodyum manyetik çubuk bulunmaktadır. Çoklu bar yapısı sayesinde yukarıdan dökülen hammadde, çuvala ulaşmadan önce manyetik çubukların oluşturduğu alan içerisinden geçirilir. Hammadde içerisindeki demir esaslı parçacıklar mıknatıs yüzeyinde tutulurken ürün akışı aşağıdaki çuvala devam eder.
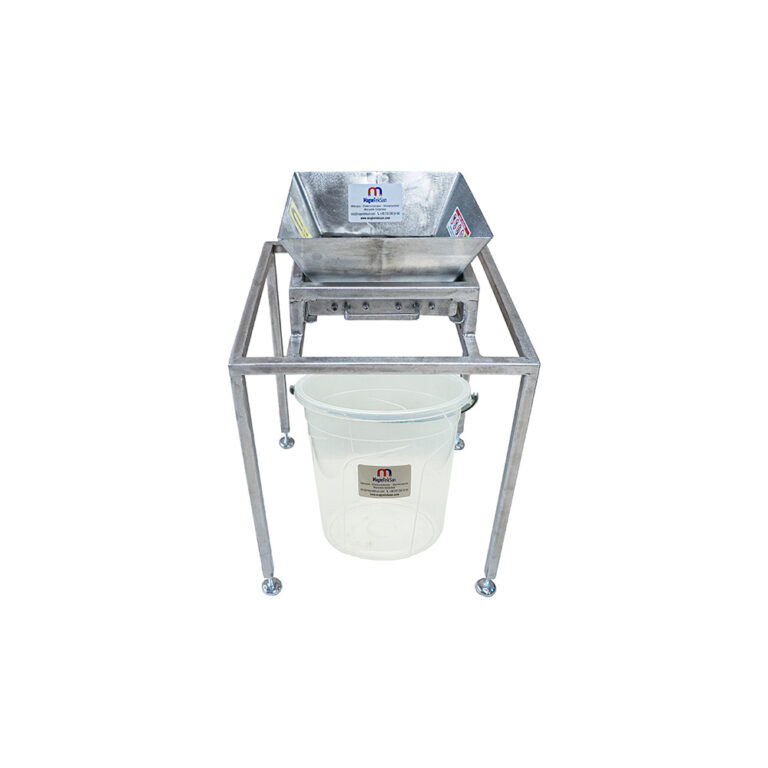
Tartı Üstü Kullanım Sistemi
Bu ürünün temel kullanım şekli oldukça pratiktir.
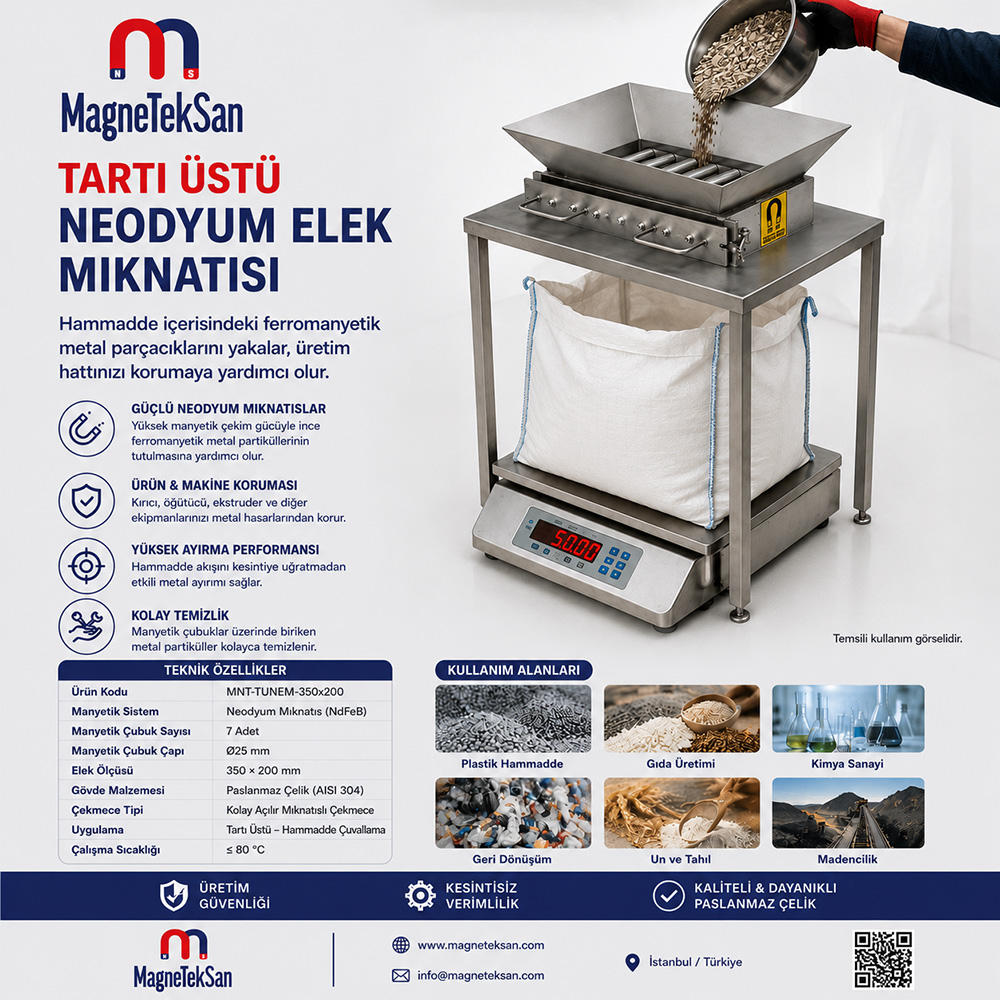
Dolum yapılacak çuval tartının üzerine yerleştirilir. Neodyum elek mıknatıs ise çuvalın üst kısmındaki hammadde akış noktasına konumlandırılır.
Hammadde yukarıdan döküldüğünde sırasıyla:
Hammadde beslemesi → Manyetik elek → Çuval → Tartı
şeklinde bir akış oluşur.
Böylece çuval doldurulurken aynı anda hem ürünün ağırlığı takip edilebilir hem de hammadde, dolumdan hemen önce manyetik kontrolden geçirilmiş olur.
7 Adet Ø25 mm Neodyum Manyetik Bar
350×200 mm çerçeve içerisinde bulunan 7 adet Ø25 mm neodyum bar, hammadde akışının farklı noktalarda manyetik alanla temas etmesini sağlar.
Manyetik çubuklar özellikle demir tozu, ince ferromanyetik parçacıklar, metal kırıntıları ve üretim veya taşıma ekipmanlarından hammaddeye karışabilecek manyetik yabancı maddelerin tutulmasına yardımcı olur.
Çerçeve yapısının açık olması sayesinde uygun akış karakterine sahip hammadde barların arasından aşağıya doğru geçerek çuvala dökülür.
Manuel ve Pratik Kullanım
Tartı üstü manyetik elek sisteminin en önemli avantajlarından biri, mevcut çuvallama prosesine karmaşık bir makine sistemi eklemeden kullanılabilmesidir.
Üretim veya paketleme sürecine göre elek;
- çuval dolum noktasında,
- tartı üzerinde,
- hammadde boşaltma noktasında,
- bunker veya hazne çıkışında,
- manuel ürün aktarım noktalarında
kullanılabilir.
Manyetik barlar üzerinde biriken metal parçacıkları belirli aralıklarla temizlenerek sistem tekrar kullanıma alınabilir.
Hammadde Çuvallama İşleminde Manyetik Elek Neden Kullanılır?
Sanayi tesislerinde kullanılan hammaddeler üretim, depolama, taşıma ve paketleme aşamalarında birçok farklı ekipmanla temas edebilir.
Hammadde;
- silo,
- bunker,
- helezon,
- konveyör,
- kırıcı,
- değirmen,
- karıştırıcı,
- taşıma kovası
- veya dolum ekipmanlarından
geçerken sisteme istenmeyen metal parçacıkları karışabilir.
Bu metal parçacıklarının bir bölümü demir esaslı ve manyetik özellik gösteren malzemelerdir.
Neodyum manyetik elek, hammadde son çuvala veya ambalaja girmeden hemen önce ek bir kontrol noktası oluşturarak bu ferromanyetik kirleticilerin tutulmasına yardımcı olur.
Tartı Üstü Manyetik Elek Nasıl Çalışır?
Sistemin çalışma prensibi doğrudan yer çekimiyle gerçekleşen ürün akışına dayanır.
Boş çuval önce terazinin üzerine yerleştirilir. Manyetik elek ise çuval ağzı ile hammadde besleme noktası arasına konumlandırılır.
Yukarıdan bırakılan hammadde, çuvala doğrudan girmek yerine önce 7 adet Ø25 mm neodyum manyetik barın bulunduğu elekten geçer.
Ürün barların arasından aşağıya doğru ilerlerken ferromanyetik parçacıklar güçlü manyetik yüzeylere çekilir. Temizlenen hammadde ise akışına devam ederek çuvala dolar.
Terazi aynı anda dolan hammaddenin ağırlığının kontrol edilmesini sağlar.
Bu nedenle sistem özellikle manuel veya yarı otomatik çuvallama ve tartım operasyonları için pratik bir manyetik ayırma çözümü oluşturur.
Neden Çuvala Dolumdan Önce Manyetik Kontrol Yapılır?
Hammadde hattının farklı noktalarında manyetik seperasyon yapılabilir. Ancak son dolum noktasına yerleştirilen manyetik elek önemli bir avantaj sağlar.
Çünkü ürün çuvala girmeden hemen önce son kez manyetik kontrolden geçirilmiş olur.
Özellikle hammaddenin daha sonra;
- üretime sevk edilmesi,
- müşteriye gönderilmesi,
- depolanması
- veya başka bir proseste kullanılması
planlanıyorsa dolum noktasında gerçekleştirilen metal kontrolü ürün güvenliği ve proses güvenilirliği açısından ek bir kontrol aşaması oluşturur.
7 Barlı Tasarımın Avantajı Nedir?
Manyetik eleklerde yalnızca mıknatısın gücü değil, hammaddenin manyetik barlarla ne kadar etkili temas ettiği de önemlidir.
Bu modelde 350×200 mm alan içerisinde 7 adet Ø25 mm manyetik çubuk kullanılması, ürün akışı boyunca birden fazla manyetik yakalama yüzeyi oluşturur.
Hammadde aşağı doğru hareket ederken manyetik barların arasından geçmek zorunda kalır. Böylelikle ürün içerisindeki demir esaslı partiküllerin mıknatıs yüzeyine yaklaşma ihtimali artırılır.
Elek tasarımında bar sayısı ve bar aralıkları belirlenirken hammaddenin;
- tane boyutu,
- akışkanlığı,
- yoğunluğu,
- günlük kullanım miktarı
- ve dolum hızı
dikkate alınmalıdır.
Çok küçük bar aralıkları hammadde akışını yavaşlatabilirken, gereğinden fazla geniş aralıklar manyetik temas etkinliğini azaltabilir. Bu nedenle ürünün kullanılacağı prosese uygun manyetik elek ölçüsünün belirlenmesi önemlidir.
Neodyum Manyetik Çubuklar Hangi Metalleri Tutar?
Neodyum manyetik eleklerin temel amacı ferromanyetik metalleri yakalamaktır.
Bunlara özellikle;
- demir,
- çelik parçacıkları,
- metal aşınma tozları,
- vida veya ekipmanlardan kopabilecek küçük çelik parçaları
- ve diğer manyetik özellik gösteren metal kirleticiler
örnek verilebilir.
Paslanmaz çelik, alüminyum, pirinç veya bakır gibi her metal aynı manyetik tepkiyi göstermediği için manyetik elek sistemleri genel bir “tüm metalleri yakalama” ekipmanı olarak değerlendirilmemelidir.
Temel görev, ürün içerisindeki manyetik özellik gösteren metal kontaminasyonunun azaltılmasıdır.
Hangi Hammaddelerde Kullanılabilir?
Tartı üstü neodyum elek mıknatıslar, akış karakteri sisteme uygun olan farklı kuru hammaddelerin dolum ve transfer proseslerinde kullanılabilir.
Uygulamaya göre;
toz hammaddeler, granül ürünler, taneli hammaddeler ve farklı endüstriyel kuru ürünlerin
çuvallama noktalarında kullanılabilir.
Ancak doğru manyetik elek tasarımının belirlenebilmesi için kullanılacak hammaddenin tane büyüklüğü ve akış özelliklerinin önceden değerlendirilmesi gerekir.
Manyetik Elek Ne Sıklıkla Temizlenmelidir?
Manyetik barların temizleme sıklığı sabit değildir.
Temizlik periyodu;
- hammadde içerisindeki metal miktarına,
- günlük üretim kapasitesine,
- dolum sıklığına,
- çalışma ortamına
- ve barların üzerinde biriken metal yoğunluğuna
göre belirlenmelidir.
İlk kullanım döneminde manyetik elek daha sık kontrol edilerek işletmeye özel bir temizlik periyodu oluşturulabilir.
Manyetik barların yüzeyinde aşırı metal birikmeden temizlik yapılması, sistemin etkin çalışmasının devam etmesine yardımcı olur.
Magneteksan Özel Ölçü Tartı Üstü Manyetik Elek Üretimi
Her işletmenin tartısı, çuval ölçüsü, hammadde besleme noktası ve ürün akış kapasitesi birbirinden farklı olabilir.
Bu nedenle Magneteksan olarak uygulamaya göre;
- farklı en ve boy ölçülerinde,
- farklı sayıda manyetik bar kullanılarak,
- farklı bar çaplarında,
- farklı manyetik güç seçeneklerinde,
- kulplu veya özel çerçeveli,
- tartı, bunker ve çuval dolum sistemlerine uygun
özel üretim neodyum manyetik elek sistemleri tasarlanabilir.
Hammadde türünüzü, dolum şeklinizi, günlük kapasitenizi ve kullanılacak alanın ölçülerini paylaşarak prosesinize uygun manyetik elek çözümü için Magneteksan ile iletişime geçebilirsiniz.